
مقدمة: المحطات تحدد السعة
عندما يسأل المشترون عنسعة محطات خط الرش الصغير، فهم يسألون في الواقع سؤالين: كم قطعة يمكن طلاؤها يوميًا، وما المساحة المطلوبة؟ إن عدد المحطات — نقاط التوقف على طول حلقة السكة الأرضية — هو العامل الأكبر في الإجابة عن كليهما.
يقارن هذا الدليل الإعدادات الثلاثة الأكثر شيوعًا: 8 و12 و16 محطة.
ما هي المحطة؟
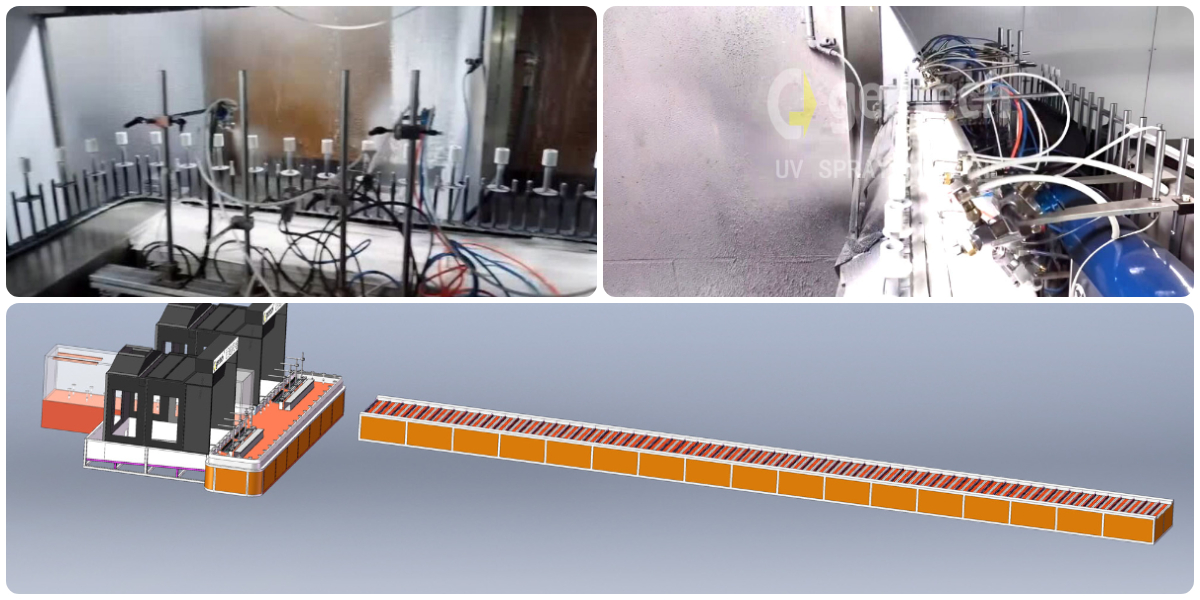
كل محطة هي موضع على طول السكة تتوقف عنده عربة (أو تمر عبره) لتلقي عملية محددة: التحميل، وإزالة الغبار، والرش، والمعالجة، والتبريد، أو التفريغ. تعني المحطات الأكثر إمكانية تنفيذ خطوات عملية أكثر في وقت واحد، مما يزيد الإنتاجية.
تباعد المحطات عادة من 600 إلى 800 ملم حسب حجم القطعة. وهذا يحدد القطر الإجمالي أو طول حلقتك.
خط 8 محطات: الماكينة المدمجة الموثوقة
إعداد 8 محطات هو نقطة الدخول لمعظم الورش الصغيرة. عادة ما يخصص المحطات على النحو التالي: 1 تحميل، 1 إزالة غبار، 2 رش، 1 تبخر أولي، 2 معالجة، 1 تفريغ. يوفر هذا تدفقًا متوازنًا للقطع ذات أزمنة المعالجة المتوسطة.
تبلغ البصمة حوالي 14 مترًا مربعًا مع سقف بارتفاع 3.2 متر. زمن الدورة للقطعة الواحدة عادة 30 إلى 60 ثانية، ما يترجم إلى إنتاج يومي يتراوح تقريبًا بين 800 و1500 قطعة في الوردية حسب حجم القطعة ومتطلبات المعالجة.
خط 12 محطة: النقطة المثالية
إضافة أربع محطات أخرى يمنحك مساحة لمنطقة معالجة أطول، أو محطة رش إضافية للأعمال متعددة الألوان، أو قسم تبريد مخصص. يعد خط 12 محطة الخيار الأكثر شيوعًا للشركات المتنامية.
تتسع البصمة إلى حوالي 22 إلى 25 مترًا مربعًا. ومع فصل أفضل للعمليات، تنخفض أزمنة الدورة ويرتفع الإنتاج اليومي إلى ما يقارب 1500 إلى 2500 قطعة في الوردية. يجد كثير من المشترين أن هذا الإعداد يقدم أفضل توازن بين الاستثمار والسعة.
خط 16 محطة: إنتاجية عالية في حلقة
خط 16 محطة مخصص للعمليات التي تدفع نحو 3000+ قطعة يوميًا. يمكنك تشغيل كبائن رش متعددة ومناطق معالجة ممتدة وحتى فحوصات جودة مدمجة دون خنق الخط.
تبلغ البصمة حوالي 30 إلى 35 مترًا مربعًا. ويمكن أن يصل الإنتاج اليومي إلى 2500 إلى 4000 قطعة في الوردية. عند هذا المستوى، يضيف كثير من المشترين مشغلًا ثانيًا للتحميل والتفريغ في الوقت نفسه، مما يعزز الكفاءة أكثر.
حساب سعتك اليومية
معادلة بسيطة:الإنتاج اليومي = (عدد العربات × القطع في العربة ÷ زمن الدورة بالدقائق) × 60 دقيقة × 8 ساعات × عامل الكفاءة. ويراعي عامل الكفاءة فترات الراحة وتغييرات التشغيل والتوقفات البسيطة — وعادةً ما يتراوح بين 0.70 و0.80 للخطوط المُدارة جيدًا.
على سبيل المثال، خط من 8 محطات بـ 8 عربات وقطعة واحدة في العربة وزمن دورة 45 ثانية: (8 × 1 ÷ 0.75) × 60 × 8 × 0.75 ≈ 3840 قطعة يوميًا. عدّل حسب زمن الدورة الفعلي وعدد القطع في العربة للحصول على رقم واقعي.
اختيار العدد الصحيح للمحطات
ابدأ بتحديد عملية العنق الزجاجة. إذا كانت المعالجة تستغرق الأطول، فأنت بحاجة إلى محطات فرن أكثر. إذا كان الرش هو الحد، أضف كبائن رش أو رقِّ إلى روبوت لتغطية أسرع.
ضع في اعتبارك أيضًا النمو المستقبلي. غالبًا ما يكون شراء خط 12 محطة الآن أرخص من ترقية خط 8 محطات لاحقًا. فمن الأسهل تحديد حجم السكة ونظام الدفع والتحكم مقدمًا.
متى تفكر في خطين بدلًا من خط واحد كبير
بعد 16 محطة، تصبح الحلقة الواحدة كبيرة ومعقدة. عند هذه النقطة، قد يكون تشغيل خطين من 8 محطات بالتوازي أكثر مرونة؛ إذ يمكنك تخصيص أحدهما للبرايمر والآخر للطبقة النهائية، أو تشغيل منتجات مختلفة على كل خط.
يوفر هذا النهج أيضًا تكرارًا — إذا احتاج أحد الخطين إلى صيانة، يواصل الآخر الإنتاج.
الخلاصة
فهمخط طلاء بالرش من 8 محطات فهم خياراتهم وأشقائها الأكبر يساعدك على مطابقة الاستثمار مع الطلب الفعلي. ابدأ بهدفك اليومي، واعمل للخلف عبر معادلة السعة، واختر عدد المحطات الذي يمنحك هامش نمو من 20 إلى 30%.
أرسل لنا أبعاد قطعك وهدفك اليومي — وسنحسب العدد المثالي للمحطات ونقدم رسم تخطيط مفصل.