
Introduction : les postes définissent la capacité
Lorsque les acheteurs s’interrogent sur la capacité en postes d’une petite ligne de pulvérisation, ils posent en réalité deux questions : combien de pièces puis-je peindre par jour et quel espace cela prendra-t-il ? Le nombre de postes—les arrêts le long de votre boucle à rail au sol—est le facteur le plus important pour répondre aux deux.
Ce guide compare les trois configurations les plus courantes : 8, 12 et 16 stations.
Qu'est-ce qu'un poste ?
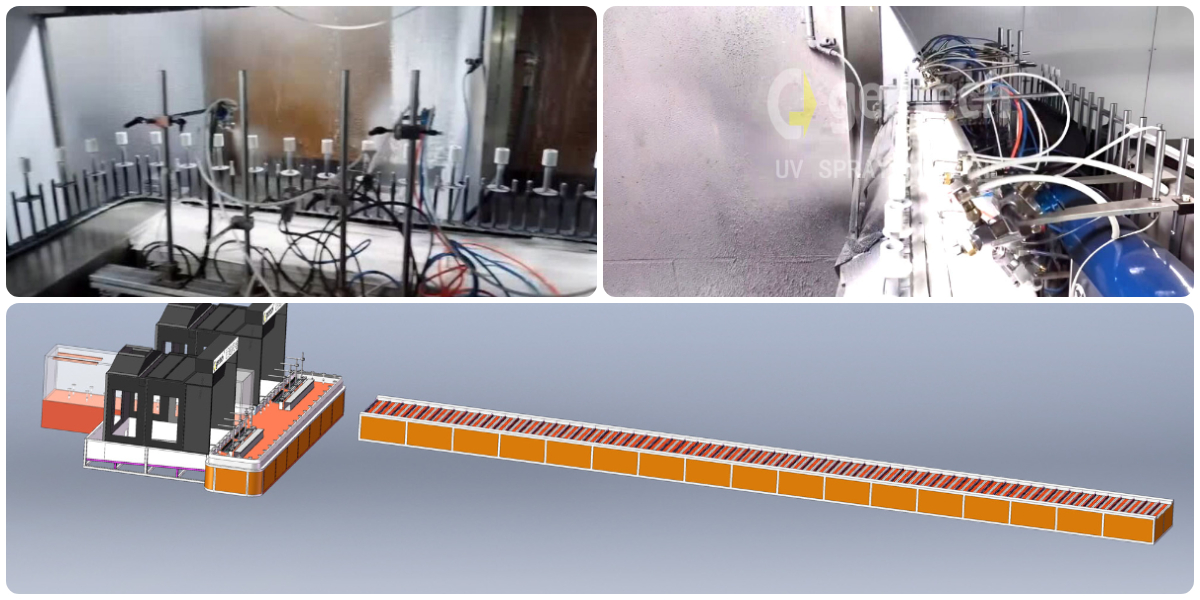
Chaque poste est une position le long du rail où un chariot s’arrête (ou passe) pour recevoir un processus spécifique : chargement, dépoussiérage, pulvérisation, cuisson, refroidissement ou déchargement. Plus il y a de postes, plus d’étapes de processus peuvent se dérouler simultanément, augmentant ainsi le débit.
L'espacement des stations est typiquement de 600 à 800 millimètres, selon la taille des pièces. Cela détermine le diamètre ou la longueur totale de votre boucle.
Ligne à 8 postes : le cheval de trait compact
La configuration à 8 stations est le point d'entrée pour la plupart des petits ateliers. Elle alloue généralement les stations comme suit : 1 chargement, 1 dépoussiérage, 2 pulvérisation, 1 évaporation, 2 polymérisation, 1 déchargement. Cela fournit un flux équilibré pour les pièces à temps de polymérisation modérés.
L'empreinte est d'environ 14 mètres carrés avec un plafond de 3,2 mètres. Le temps de cycle par pièce est typiquement de 30 à 60 secondes, se traduisant par une production journalière d'environ 800 à 1 500 pièces par équipe selon la taille des pièces et les exigences de polymérisation.
Ligne à 12 postes : le juste équilibre
Ajouter quatre stations de plus vous donne de la place pour une zone de polymérisation plus longue, une station de pulvérisation supplémentaire pour les travaux multicolores ou une section de refroidissement dédiée. La ligne à 12 stations est le choix le plus populaire pour les entreprises en croissance.
L’empreinte au sol passe à environ 22 à 25 mètres carrés. Avec une meilleure séparation des processus, les temps de cycle diminuent et la production quotidienne atteint environ 1 500 à 2 500 pièces par poste. De nombreux acheteurs estiment que cette configuration offre le meilleur équilibre entre investissement et capacité.
Ligne à 16 postes : débit élevé en boucle
La ligne à 16 stations est pour les opérations visant 3 000+ pièces par jour. Vous pouvez faire fonctionner plusieurs cabines de pulvérisation, des zones de polymérisation étendues et même des contrôles qualité en ligne sans goulot d'étranglement.
L'empreinte est d'environ 30 à 35 mètres carrés. La production journalière peut atteindre 2 500 à 4 000 pièces par équipe. À cette échelle, de nombreux acheteurs ajoutent un deuxième opérateur pour gérer le chargement et le déchargement simultanément, augmentant encore l'efficacité.
Calculer votre capacité quotidienne
Une formule simple : production journalière = (nombre de chariots × pièces par chariot ÷ temps de cycle en minutes) × 60 minutes × 8 heures × facteur d'efficacité. Le facteur d'efficacité tient compte des pauses, changements et arrêts mineurs—typiquement 0,70 à 0,80 pour les lignes bien gérées.
Par exemple, une ligne à 8 stations avec 8 chariots, 1 pièce par chariot et un cycle de 45 secondes : (8 × 1 ÷ 0,75) × 60 × 8 × 0,75 ≈ 3 840 pièces par jour. Ajustez selon votre temps de cycle réel et vos pièces par chariot pour obtenir un chiffre réaliste.
Choisir le bon nombre de postes
Commencez par identifier votre procédé goulot. Si la polymérisation prend le plus de temps, il vous faut plus de stations de four. Si la pulvérisation est la limite, ajoutez des cabines ou passez à un robot pour une couverture plus rapide.
Considérez aussi la croissance future. Il est souvent moins cher d'acheter une ligne à 12 stations maintenant que de mettre à niveau une ligne à 8 stations plus tard. Le rail, l'entraînement et le système de contrôle sont plus faciles à dimensionner au départ.
Quand envisager deux lignes plutôt qu'une grande ligne
Au-delà de 16 stations, une boucle unique devient grande et complexe. À ce stade, deux lignes de 8 stations en parallèle peuvent être plus flexibles. Vous pouvez dédier l'une à l'apprêt et l'autre au vernis, ou faire tourner différents produits sur chaque ligne.
Cette approche offre aussi une redondance — si une ligne nécessite une maintenance, l'autre maintient la production.
Conclusion
Le facteur le plus déterminant du coût unitaire est le nombre de pièces par support. Nos ingénieurs conçoivent des solutions de supports personnalisées qui maximisent la densité tout en assurant une mise à la terre correcte pour l’adhésion électrostatique. Un support bien conçu peut doubler la cadence sans augmenter la vitesse de ligne.
Envoyez-nous les dimensions de vos pièces et votre objectif journalier—nous calculerons le nombre idéal de stations et fournirons un plan d'implantation détaillé.