
Ligne de peinture de pièces automobiles pour garnitures extérieures : les premières impressions comptent
Les acheteurs se soucient généralement : du nombre d’axes (5 contre 8), des économies de peinture (~20 %), du rendement (≥90 %), des UV par rapport aux lampes au mercure et de l’interface PVD. Les lignes Geetech exécutent pulvérisation-UV-PVD dans un flux synchronisé unique, prennent en charge 100 recettes d’API, une répétabilité de ±0,02 mm et sont livrées avec une vidéo d’essai. Indiquez-nous la taille des pièces, l’UPH et le substrat pour obtenir l’agencement et le devis sous 3 jours.
Pièces types que nous peignons
- Pare-chocs avant et arrière (PP, TPO, ABS)
- Calandres (noir laqué, aspect chrome, couleur assortie)
- Poignées de porte (intérieures et extérieures)
- Coques et boîtiers de rétroviseurs
- Moulures latérales de carrosserie
- Élargisseurs d'ailes
Processus recommandé : peinture liquide à l'eau / revêtement en poudre
Option A : système 3 couches à base d'eau (premium)
La norme du secteur pour les pièces plastiques extérieures. Chaque couche a une zone d'évaporation dédiée avant polymérisation.
| Couche | Fonction | Épaisseur du film |
|---|---|---|
| Primaire | Adhérence sur substrat plastique | 15–25 µm |
| Couche de base (couleur) | Effet couleur et métallisé | 12–20 µm |
| Vernis transparent | Brillance, protection UV, résistance aux rayures | 30–50 µm |
COV total : < 100 g/L (conforme aux réglementations UE 2004/42/CE et de l'EPA américaine).
 |  |
Option B : poudrage (économique)
Pour les calandres noires haute brillance, poignées de porte et capuchons de rétroviseurs, un revêtement en poudre monocouche peut remplacer le procédé liquide 3 couches—réduisant le coût de 30 à 40 % tout en maintenant une excellente durabilité.
Préoccupations clés des acheteurs — réponses
1. Contrôle climatique de la cabine
Les peintures à base d'eau sont extrêmement sensibles à l'humidité. Nos cabines de pulvérisation maintiennent 25±2 °C et 65±5 % HR avec des systèmes HVAC redondants. Même un écart de 5 % HR peut causer blanchiment ou ébullition de solvant.
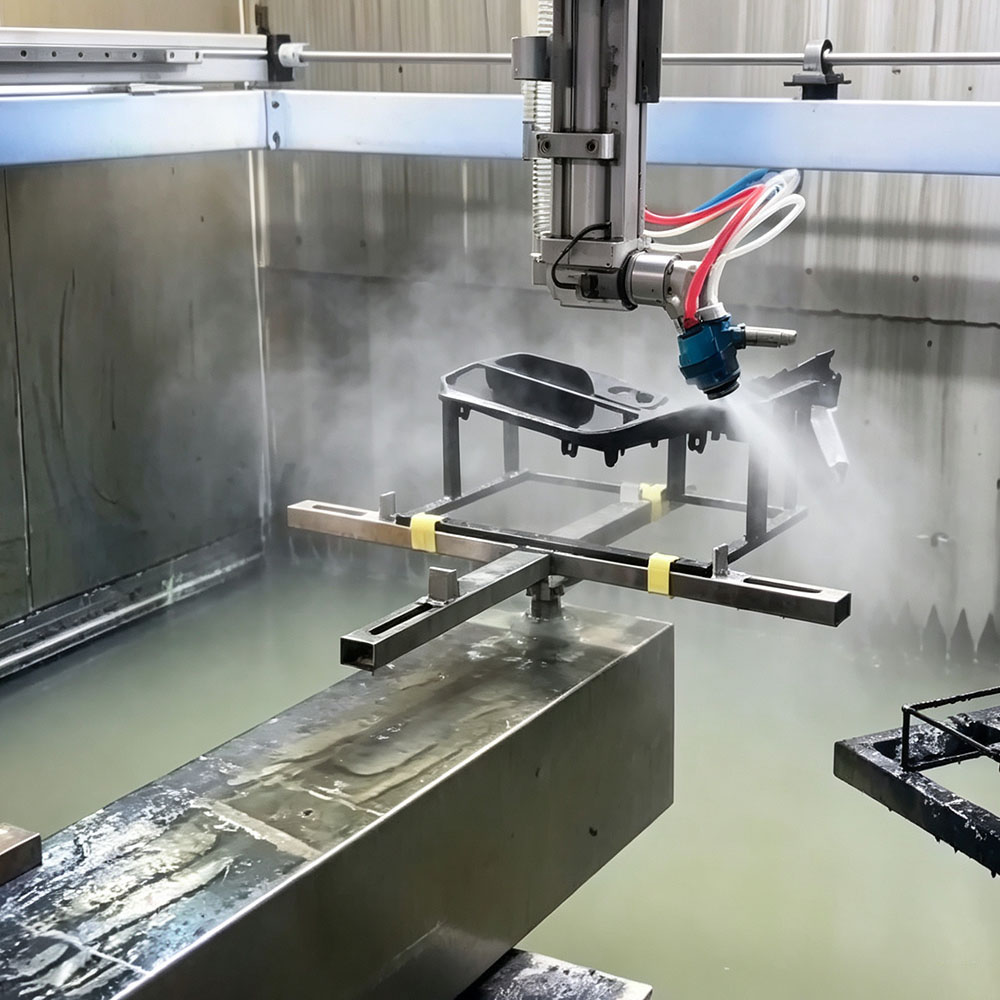
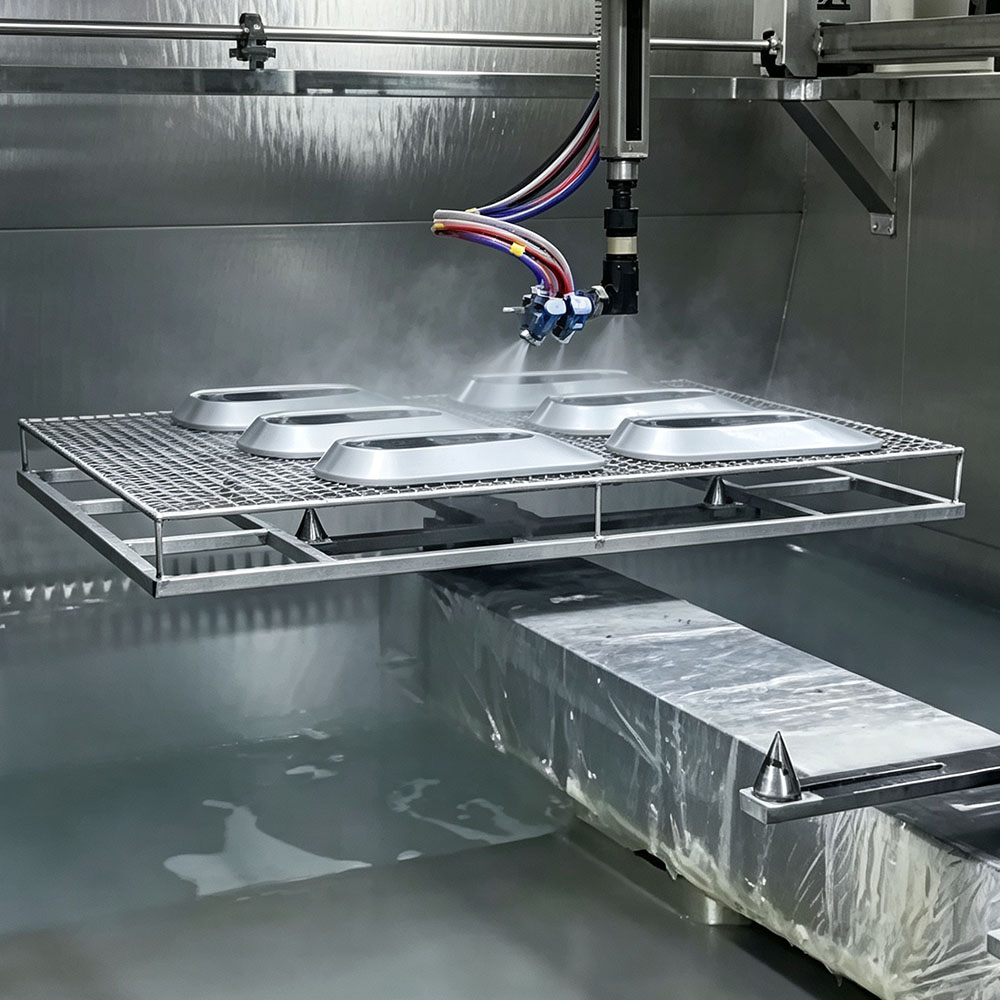
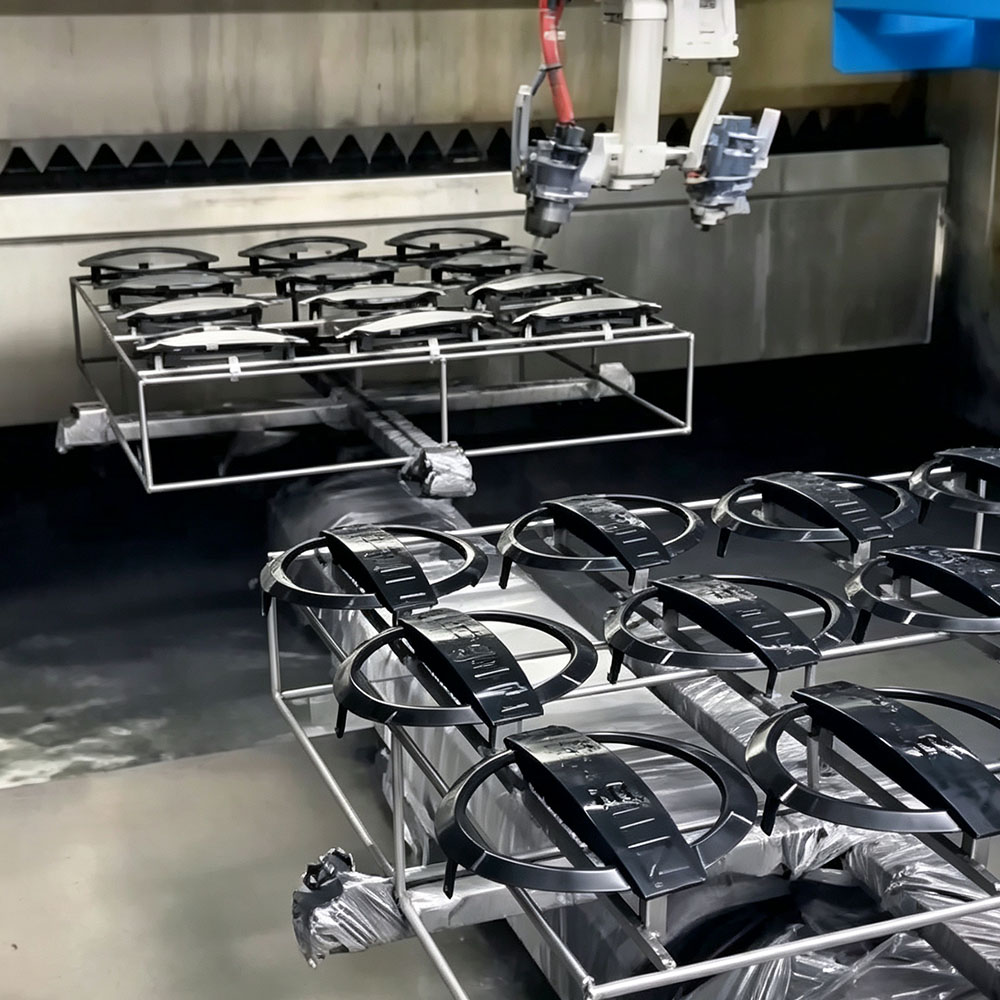
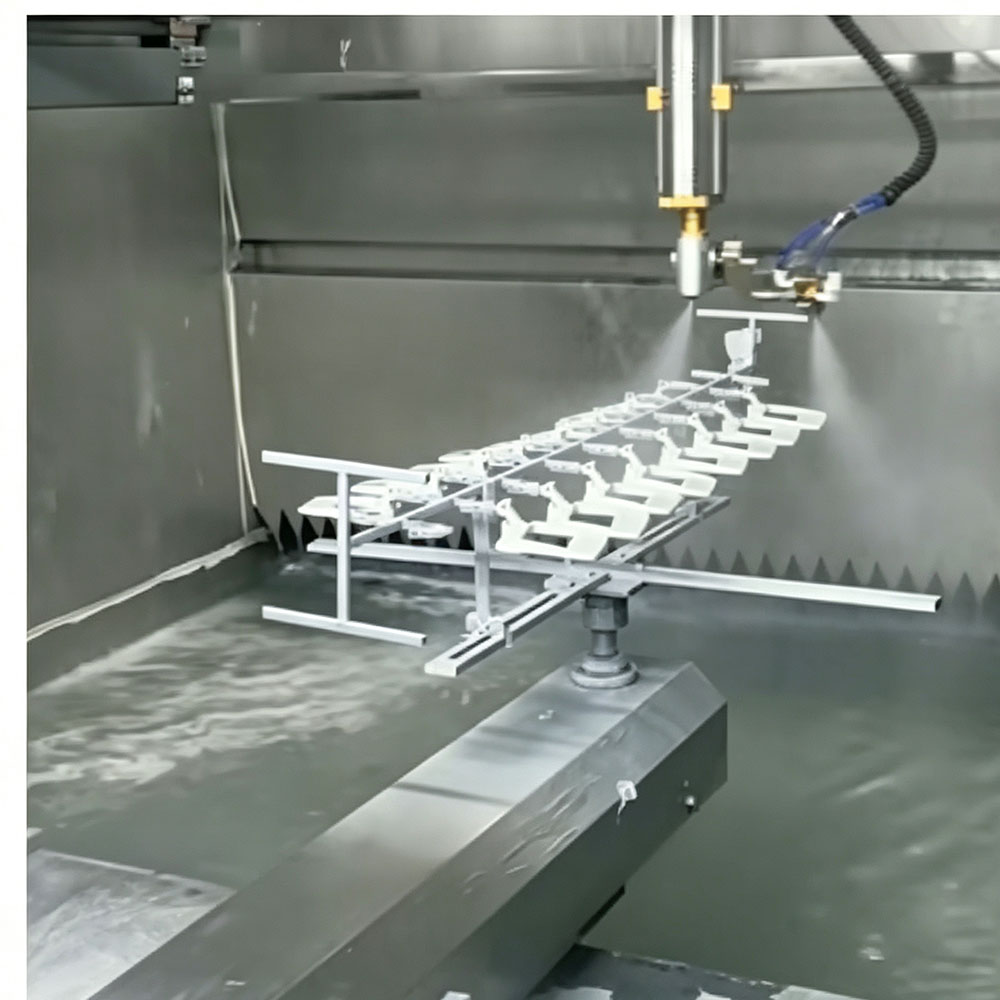
2. Planification des trajectoires robotisées
Les pièces extérieures ont des courbes complexes. Nos ingénieurs programment des robots Fanuc ou ABB avec une flexibilité 6 axes et un déclenchement automatique des pistolets, éliminant les retouches manuelles sur 95 % des pièces.
 |  |
3. Synchronisation flash-off et polymérisation
Un temps d'évaporation incorrect cause des piqûres ; une température de polymérisation incorrecte cause une perte d'adhérence. Notre vitesse de convoyeur, la longueur de la zone d'évaporation et le profil du four sont conçus comme un système intégré—pas trois équipements séparés.
Normes de qualité que nous respectons
- Niveau de brillance : 85–95 GU (mesure à 60°)
- Différence de couleur : ΔE < 1,0 par rapport au panneau de référence
- Adhérence par quadrillage : ISO 2409, degré 0
- Résistance UV : QUV 2 000 h, ΔE < 2,0
Faites briller vos pièces extérieures
Les lignes de peinture à base d'eau Geetech fonctionnent dans des usines de niveau 1 en Asie, en Europe et dans les Amériques. Laissez-nous en concevoir une pour vous.
📞 WhatsApp :+86 135 9019 9492| 📧sales@geetech.co| 🌐geetech.co