
Linha de pintura de peças automotivas para aparar exterior: Primeiras impressões importam
As peças de acabamento externo são a primeira coisa que o cliente vê e toca. Qualquer casca de laranja, divergência de cor ou defeito de superfície é imediatamente visível. Essas peças também enfrentam as condições mais severas de UV, intempéries e lavagens automáticas. A linha de pintura deve entregar estética impecável e, ao mesmo tempo, atender a rígidas normas ambientais.
Peças típicas que pintamos
- Para-choques dianteiros e traseiros (PP, TPO, ABS)
- Grades (preto piano, aspecto cromado, cor combinada)
- Maçanetas das portas (internas e externas)
- Capas e carcaças de retrovisores
- Molduras laterais da carroceria
- Fender flares
Processo Recomendado: Pintura Líquida à Base de Água / Pintura em Pó
Opção A: Sistema à Base de Água de 3 Camadas (Premium)
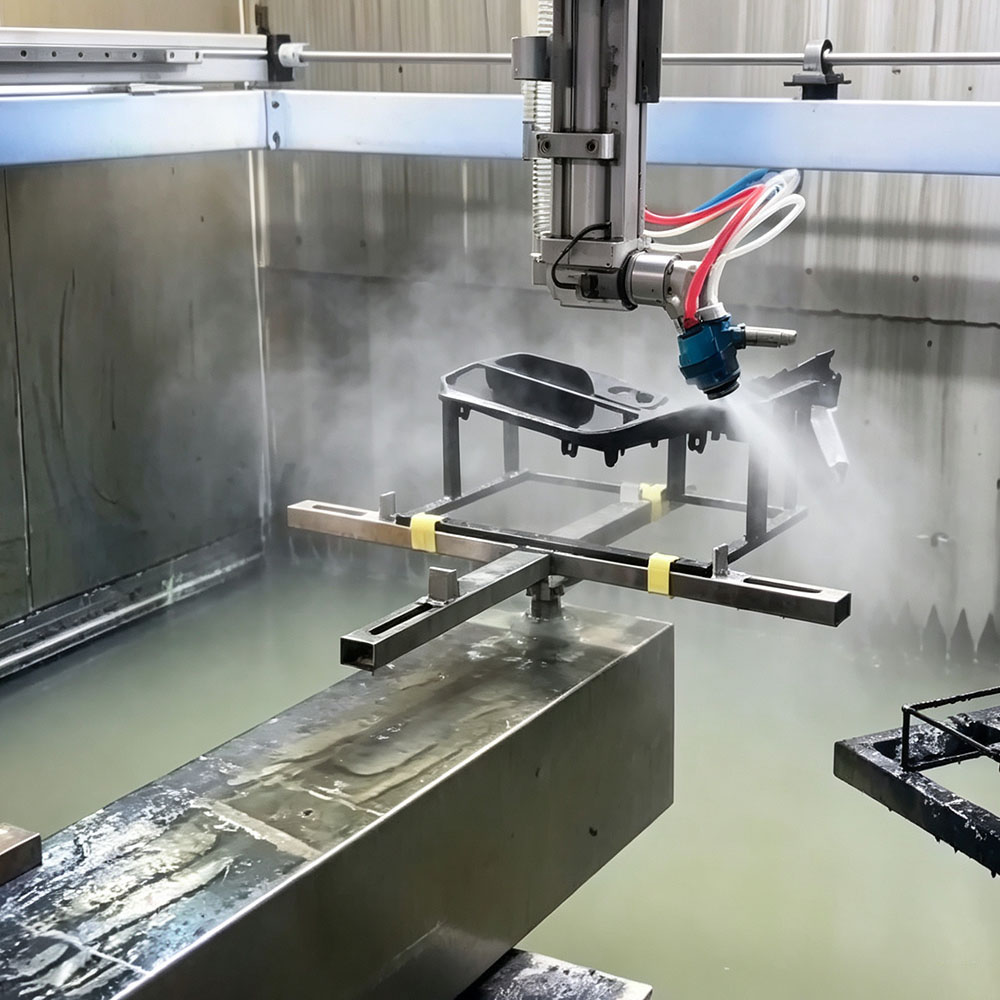
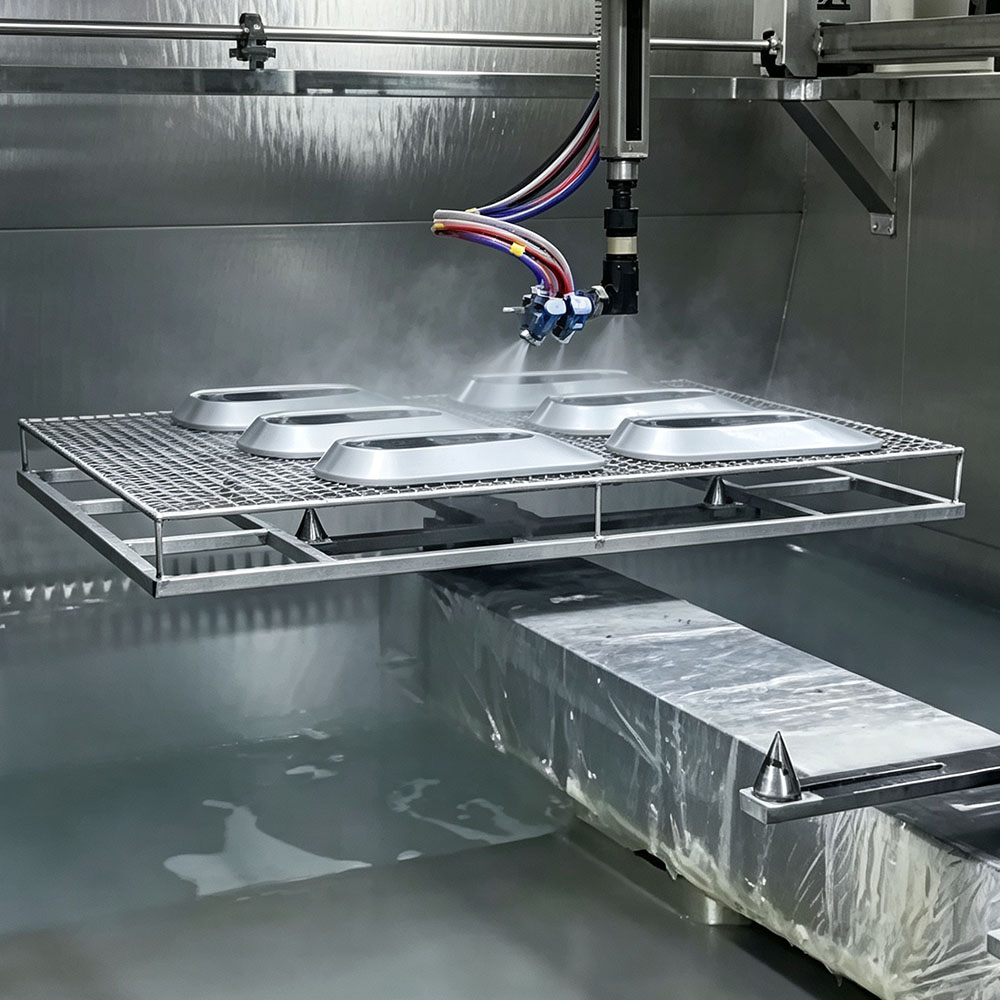
O padrão da indústria para peças plásticas externas. Cada camada tem uma zona de flash-off dedicada antes da cura.
| Layer | Function | Film Thickness |
|---|---|---|
| Primer | Adesão ao substrato plástico | 15–25 µm |
| Camada Base (Cor) | Cor e efeito metálico | 12–20 µm |
| Clear Coat | Brilho, proteção UV, resistência a riscos | 30–50 µm |
Total VOC:< 100 g/L (em conformidade com as regulamentações EU 2004/42/EC e US EPA).
 |  |
Opção B: Pintura em Pó (Custo-Efetiva)
Para grades pretos de alto brilho, maçanetas e capas de retrovisores, uma única camada de pintura em pó pode substituir o processo líquido de 3 camadas — cortando custos em 30–40% mantendo excelente durabilidade.
Principais dúvidas dos compradores — respondidas
1. Controle Climático da Cabine
As tintas à base de água são extremamente sensíveis à umidade. Nossas cabines de pulverização mantêm 25±2°C e 65±5% UR com sistemas HVAC redundantes. Até um desvio de 5% de UR pode causar branqueamento ou solvent popping.
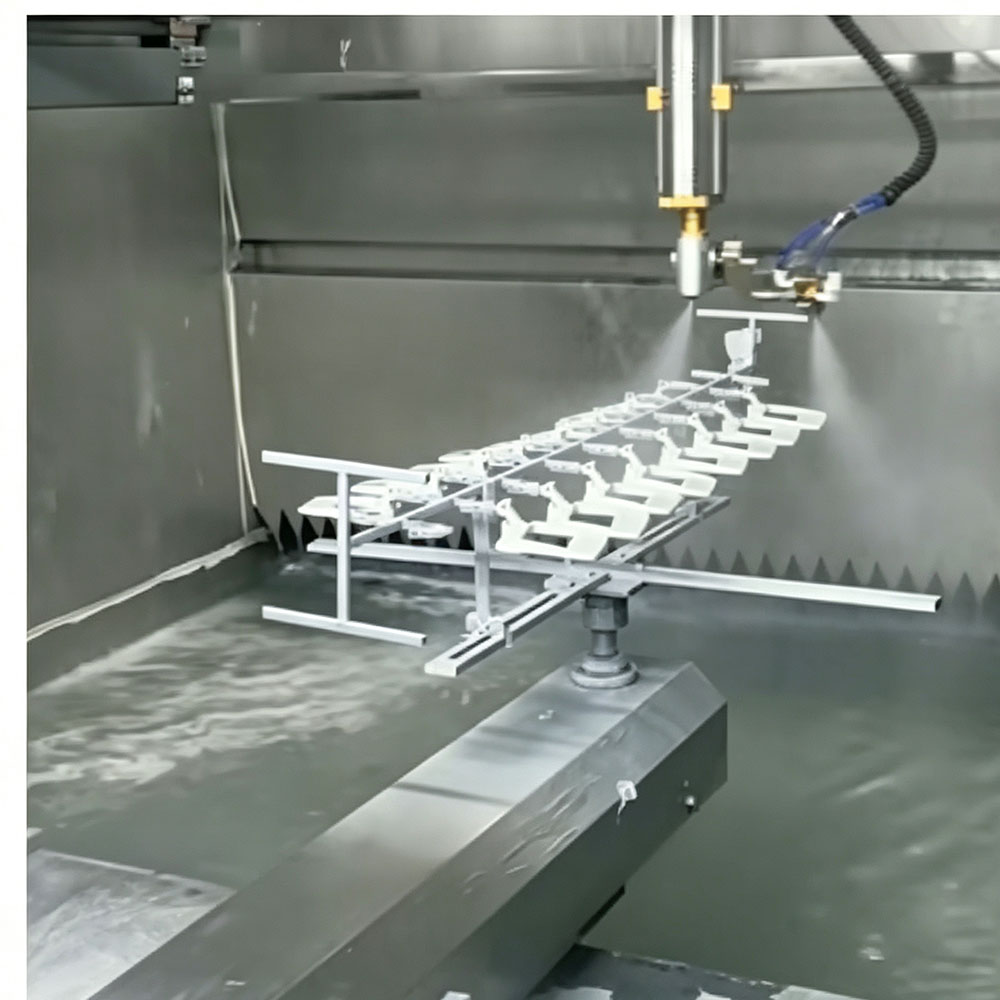
2. Planejamento de Trajetória Robótica
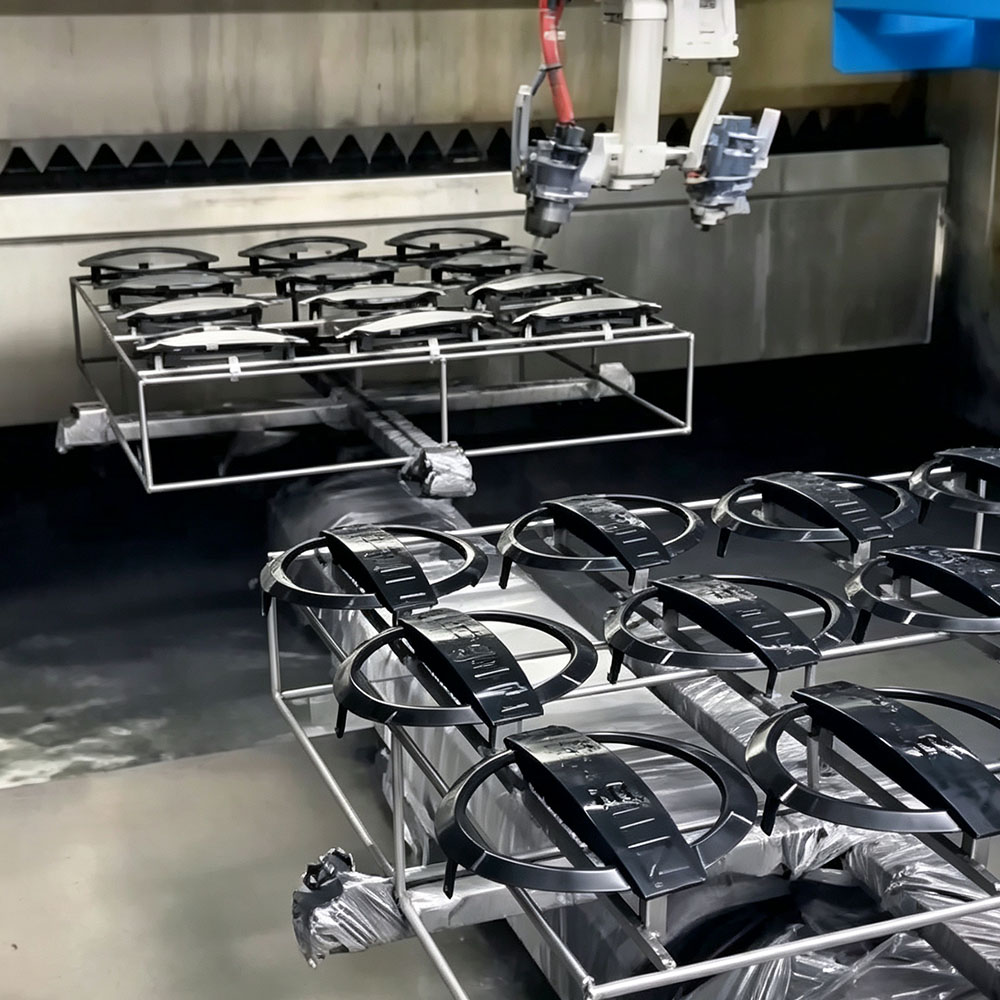
As peças externas têm curvas complexas. Nossos engenheiros programam robôs Fanuc ou ABB com flexibilidade de 6 eixos e disparo automático da pistola, eliminando o retoque manual em 95% das peças.
 |  |
3. Sincronização de Flash-Off e Cura
Tempo de flash-off incorreto causa poros; temperatura de cura incorreta causa perda de adesão. Nossa velocidade de transportador, comprimento da zona de flash e perfil do forno são projetados como um sistema integrado — não três equipamentos separados.
Padrões de Qualidade que Atendemos
- Nível de brilho: 85–95 GU (medição a 60°)
- Diferença de cor: ΔE < 1.0 vs. painel mestre
- Adesão por corte em grade: ISO 2409 Grade 0
- Resistência UV: QUV 2.000 h, ΔE < 2.0
Faça Suas Peças Externas Brilharem
As linhas de pintura à base de água da Geetech operam em plantas Tier-1 na Ásia, Europa e Américas. Deixe-nos projetar uma para você.
📞 WhatsApp: +86 135 9019 9492 | 📧 sales@geetech.co | 🌐 geetech.co