
포좌 & 몸 구조를 위한 자동 부속 회화 선: 부식 보호 첫째로
섀시 및 차체 구조 부품은 모든 차량의 뼈대이며, 도로에서 가장 가혹한 환경에 직면합니다. 물, 진흙, 제설염, 자갈 파편이 지속적으로 이러한 부품을 공격합니다. 올바른 도장 공정을 선택하는 것은 선택이 아닌 안전, 수명 및 OEM 규정 준수에 관한 사항입니다.
도장하는 일반적인 부품
- 프레임 레일 (래더 프레임, 모노코크)
- 서브 프레임 (전방 및 후방)
- 컨트롤 암 / A-암
- 스윙 암 / 트레일링 암
- 크래시 빔 / 범퍼 보강재
- 크로스 멤버 및 브래킷
권장 공정: 캐소딕 E-코트 + 분체 코팅
이 2층 시스템은 섀시 부식 보호를 위한 업계 표준입니다.
1단계: 캐소딕 E-코트 (전기영동 도장)
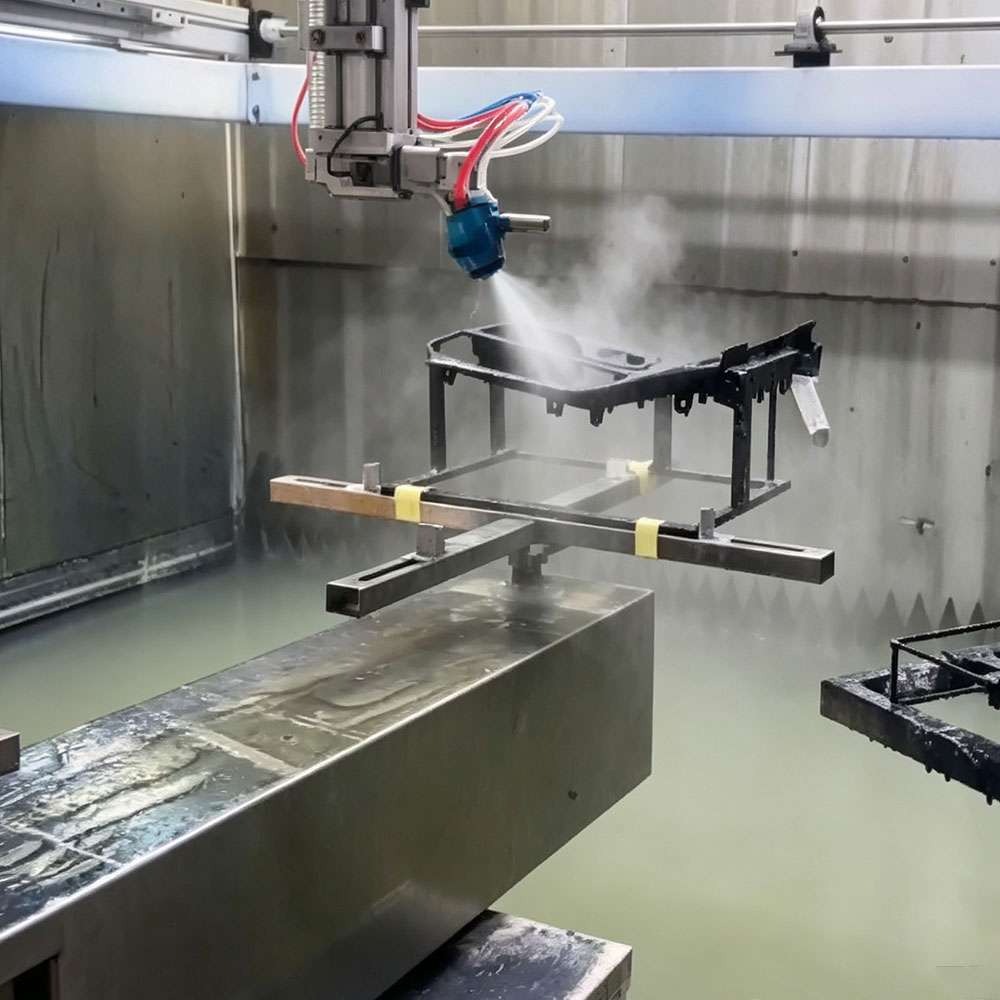
E-코트는 전기장을 사용하여 내부 캐비티, 용접 이음새, 스프레이 건이 도달할 수 없는 복잡한 형상을 포함한 모든 표면에 도료를 균일하게沉积합니다.
| 파라미터 | 대표 값 |
|---|---|
| 도막 두께 | 15–25 µm |
| 경화 온도 | 160–180°C |
| 염수 분무 저항 | 500–1,200시간 (ASTM B117 / ISO 9227) |
| 피복률 | 100% (내부 캐비티 포함) |
2단계: 분체 코팅 탑코트
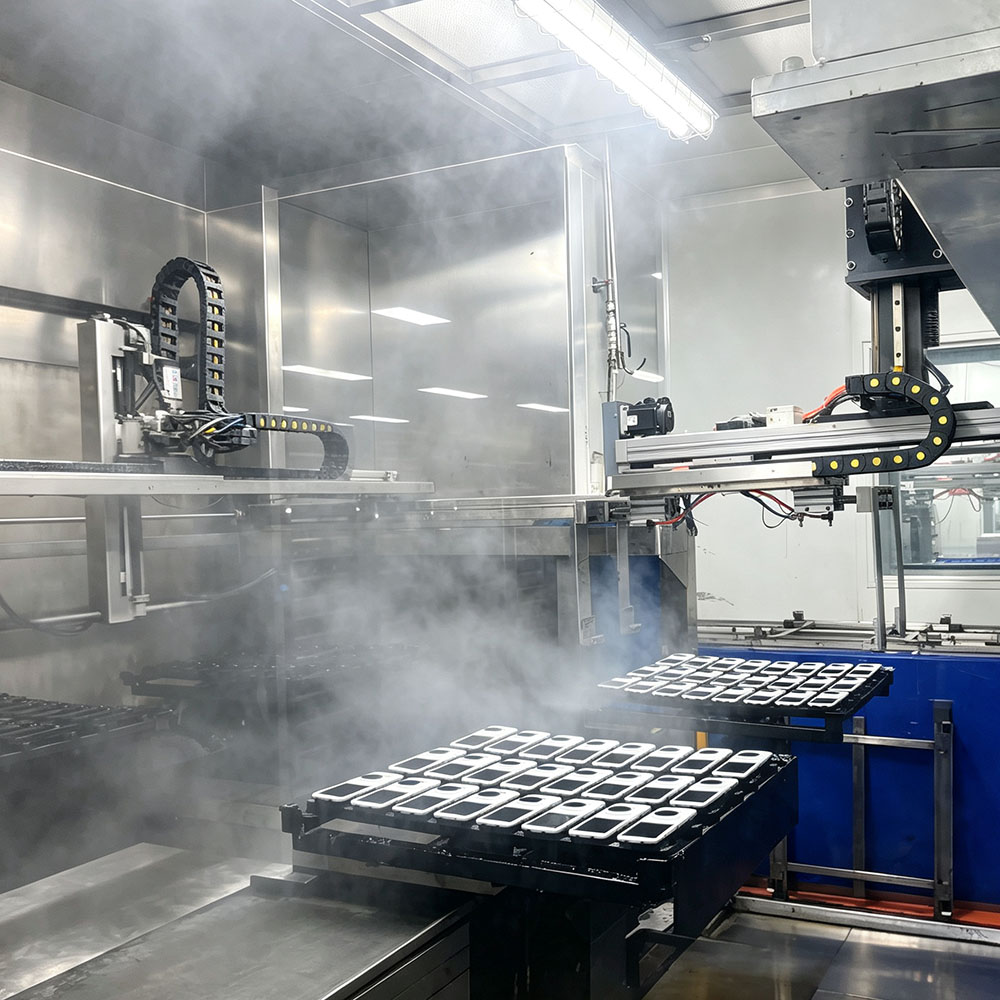
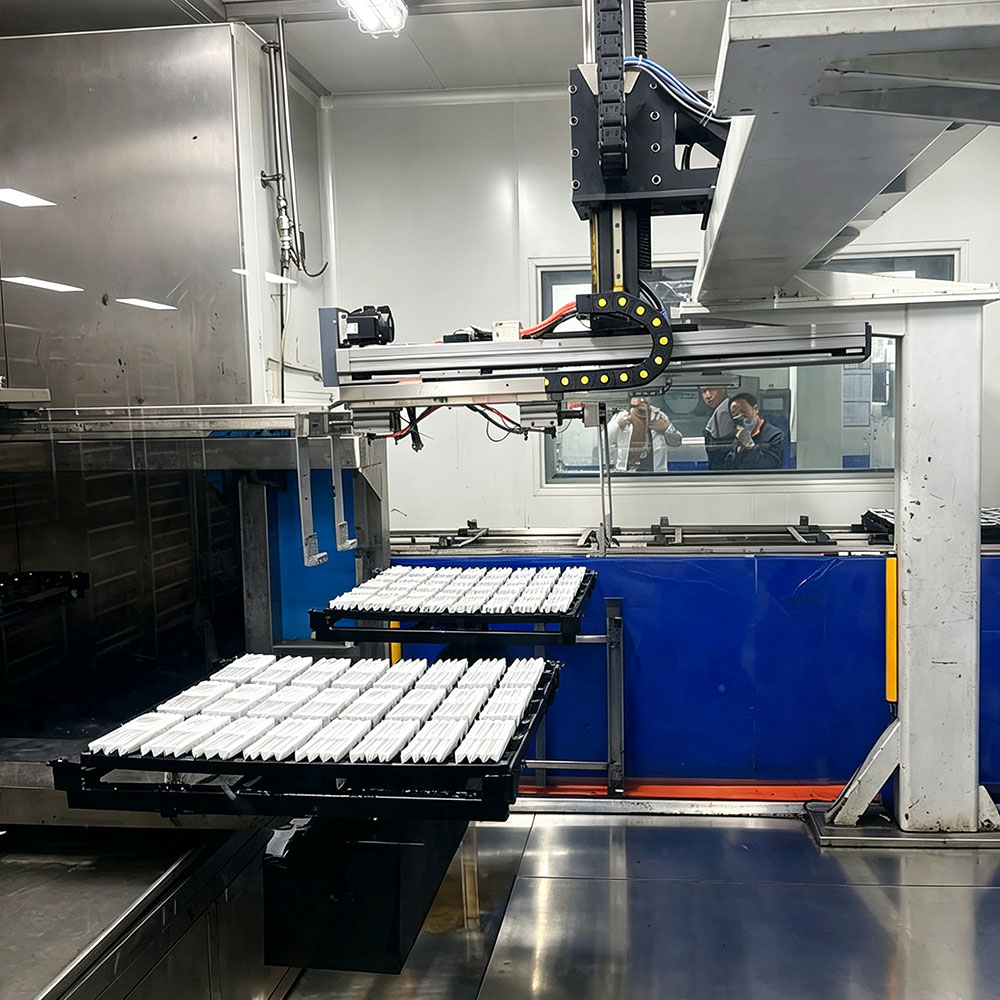
에폭시 또는 폴리에스터 분체 탑코트가 E-코트 층 위에 정전기로 도포되어 자갈 저항성, UV 안정성 및 깨끗한 마감 외관을 더합니다.
 |  |
| 매개변수 | 일반적인 값 |
|---|---|
| 도막 두께 | 60–120 µm |
| 경화 온도 | 180–200°C |
| 충격 저항 | SAE J400 자갈 비산 테스트 통과 |
구매자 핵심 우려 사항 — 답변
1. 무크롬 전처리
EU, 북미 및 점점 더 아시아 지역의 환경 규정은 무크롬 또는 무인산염 전처리를 요구합니다. 당사의 지르코늄 기반 시스템은 코팅 접착력을 유지하면서도 이러한 기준을 충족합니다.
 |  |
2. 실시간 약욕 모니터링
당사의 PLC 제어 E-코트 라인은 pH, 전도도, MEQ 및 고형분 비율을 지속적으로 모니터링합니다. 데이터는 IATF 16949 규정 준수에 필수적인 완전한 추적성을 위해 MES 시스템에 기록됩니다.
3. 파워 앤 프리 컨베이어
섀시 부품은 무겁고 불규칙한 형태입니다. 파워 앤 프리 컨베이어는 충돌 없이 축적, 각 구역의 정확한 체류 시간, 혼합 모델 생산을 위한 쉬운 재라우팅을 허용합니다.
Geetech 턴키 솔루션
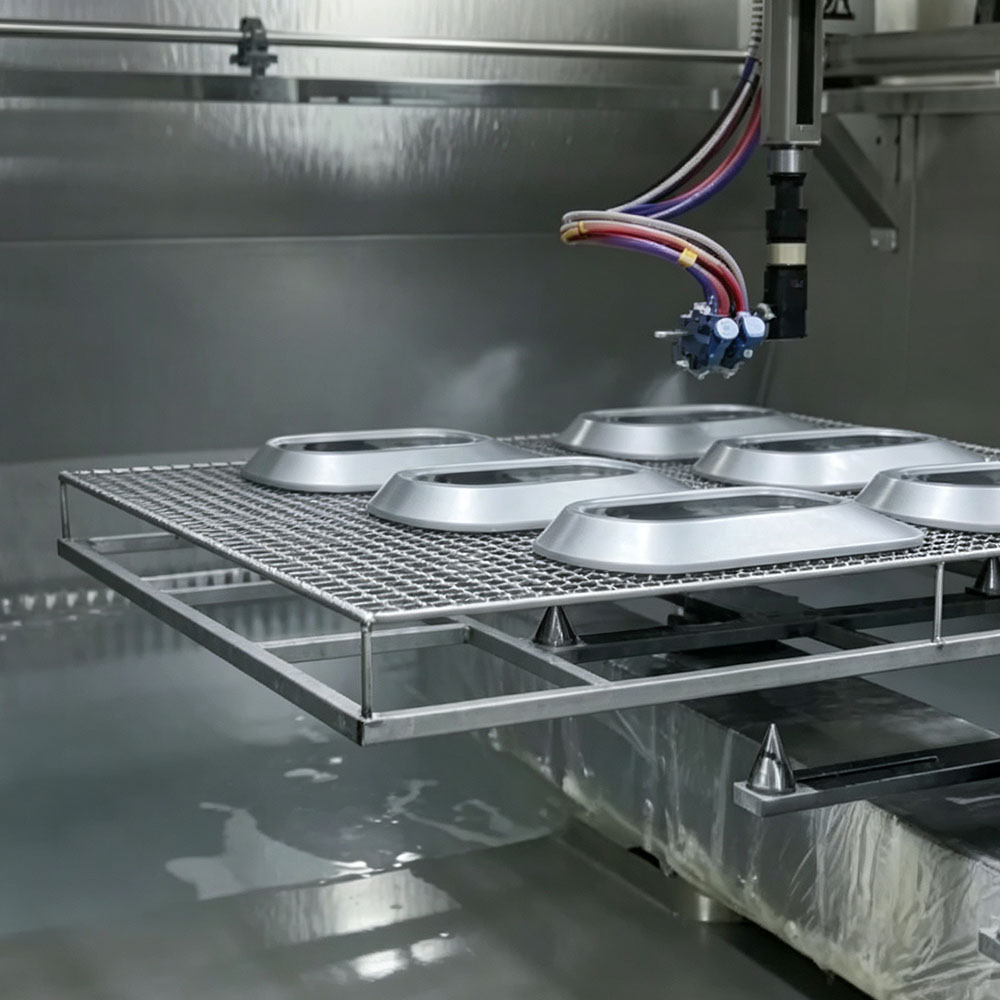
둥관 Geetech은 전처리, E-코트, 분체 부스, 경화 오븐 및 폐수 처리가 통합된 완전한 섀시 도장 라인을 설계 및 구축합니다. 4,000㎡ 테스트 워크숍에서 출하 전에 모든 라인을 검증합니다.
무료 섀시 라인 제안서 받기
부품 도면, 연간 생산량, 목표 염수 분무 시간을 보내주시면 24시간 이내에 예비 레이아웃과 예산 견적으로 답변드리겠습니다.
📞 WhatsApp: +86 135 9019 9492 | 📧 sales@geetech.co