
Линия для рисования автомобильных деталей для внешней отделки: первые впечатления
Детали внешней отделки — первое, что покупатель видит и трогает. Любая «апельсиновая корка», несовпадение цвета или дефект поверхности сразу заметны. Эти детали также подвергаются самым жёстким воздействиям УФ, погоды и автомоек. Линия окраски должна обеспечивать безупречную эстетику при соблюдении жёстких экологических норм.
Типовые изделия, которые мы окрашиваем
- Передние и задние бамперы (PP, TPO, ABS)
- Решётки радиатора (пиано-чёрный, под хром, в цвет кузова)
- Дверные ручки (внутренние и наружные)
- Крышки и корпуса зеркал
- Боковые накладки кузова
- Fender flares
Рекомендуемый процесс: водная жидкая окраска / порошковое покрытие
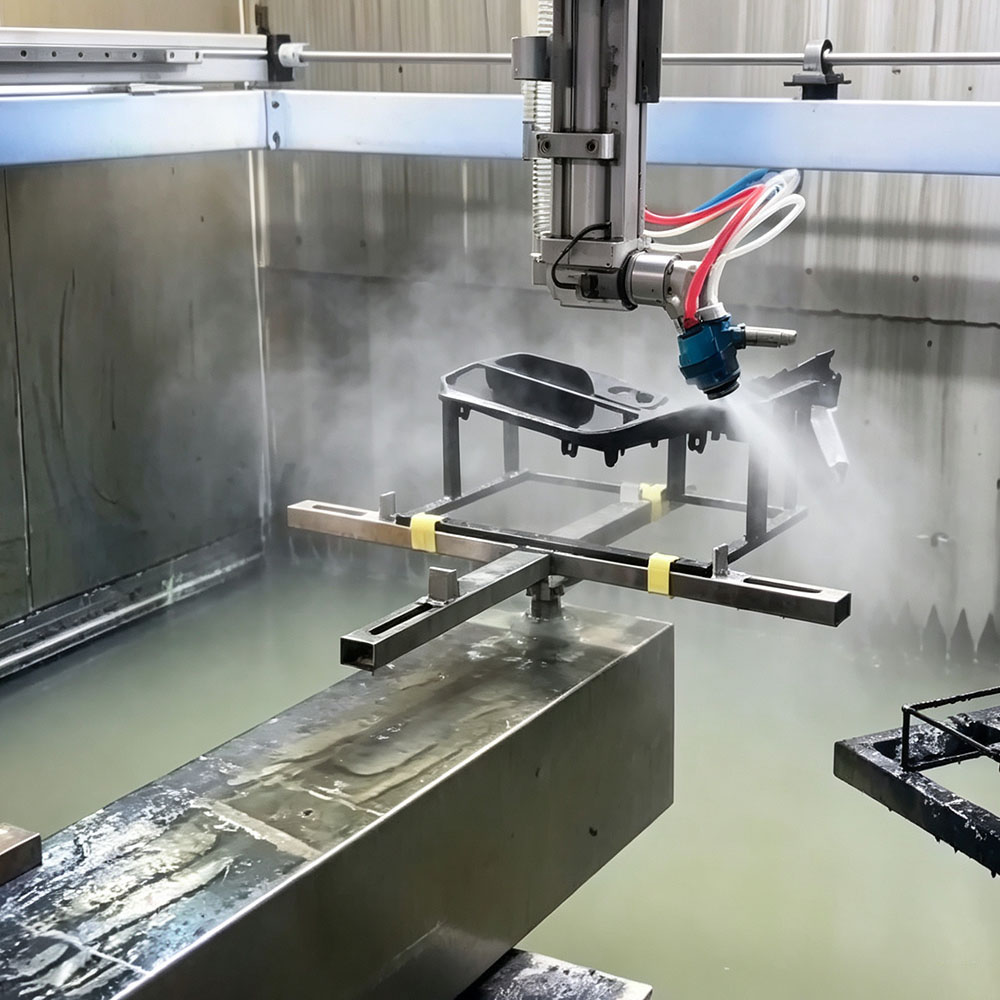
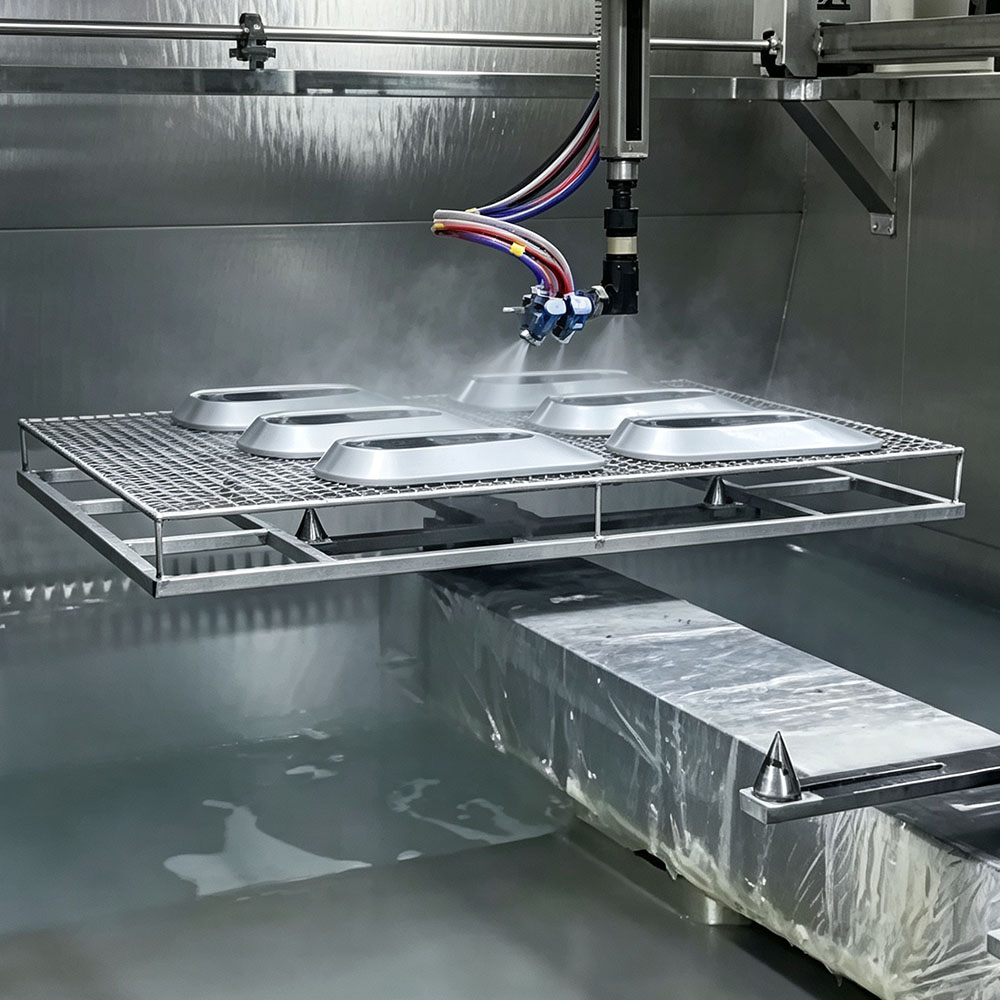
Вариант A: водная 3-слойная система (премиум)
Отраслевой стандарт для наружных пластиковых деталей. Каждый слой имеет выделенную зону высыхания перед отверждением.
| Layer | Function | Film Thickness |
|---|---|---|
| Primer | Адгезия к пластиковому субстрату | 15–25 µm |
| Базовый слой (цвет) | Цвет и металлический эффект | 12–20 µm |
| Clear Coat | Глянец, УФ-защита, стойкость к царапинам | 30–50 µm |
Total VOC:< 100 г/л (соответствует нормам ЕС 2004/42/EC и US EPA).
 |  |
Вариант B: порошковое покрытие (экономично)
Для высокоглянцевых чёрных решёток, дверных ручек и крышек зеркал однослойное порошковое покрытие может заменить 3-слойный жидкий процесс, сокращая затраты на 30–40% при сохранении отличной долговечности.
Ключевые вопросы покупателей — с ответами
1. Контроль климата в камере
Водные краски крайне чувствительны к влажности. Наши окрасочные камеры поддерживают 25±2°C и 65±5% относительной влажности за счёт резервированных систем HVAC. Отклонение влажности даже на 5% может вызвать побеление или вскипание растворителя.
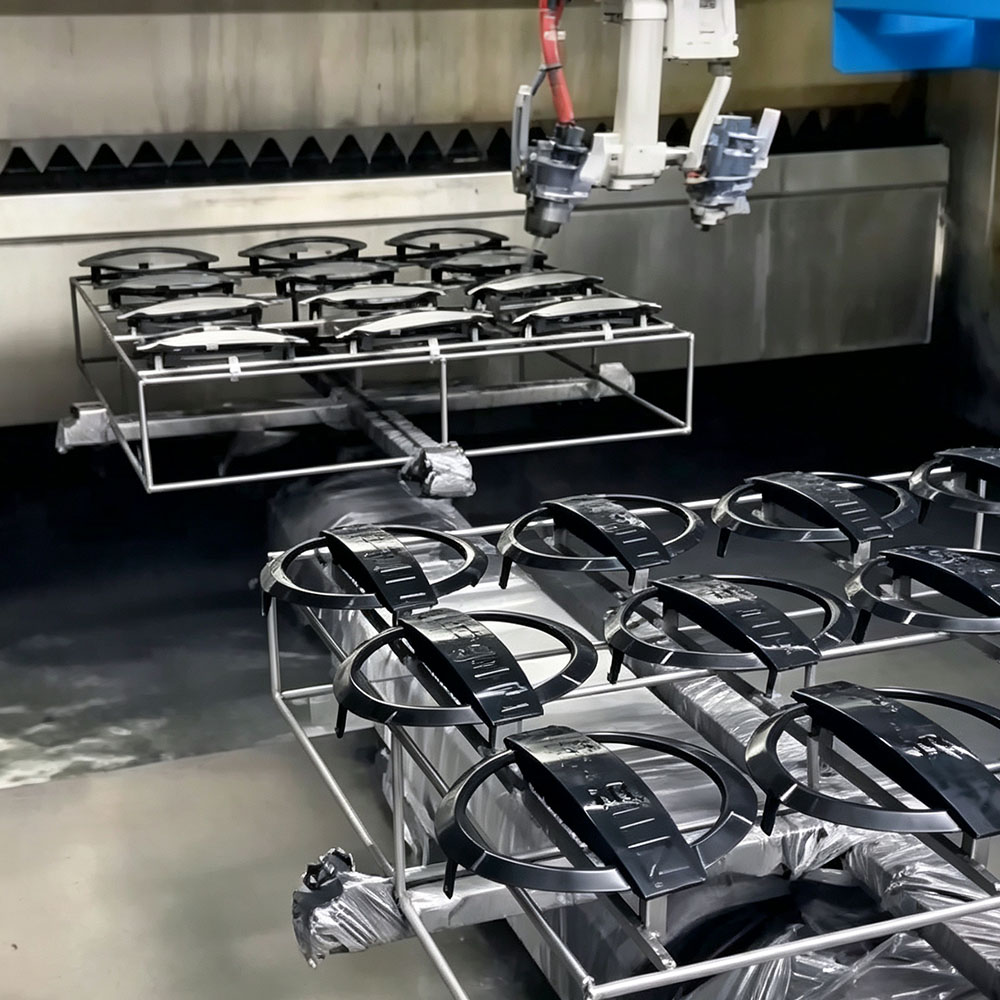
2. Планирование траекторий робота
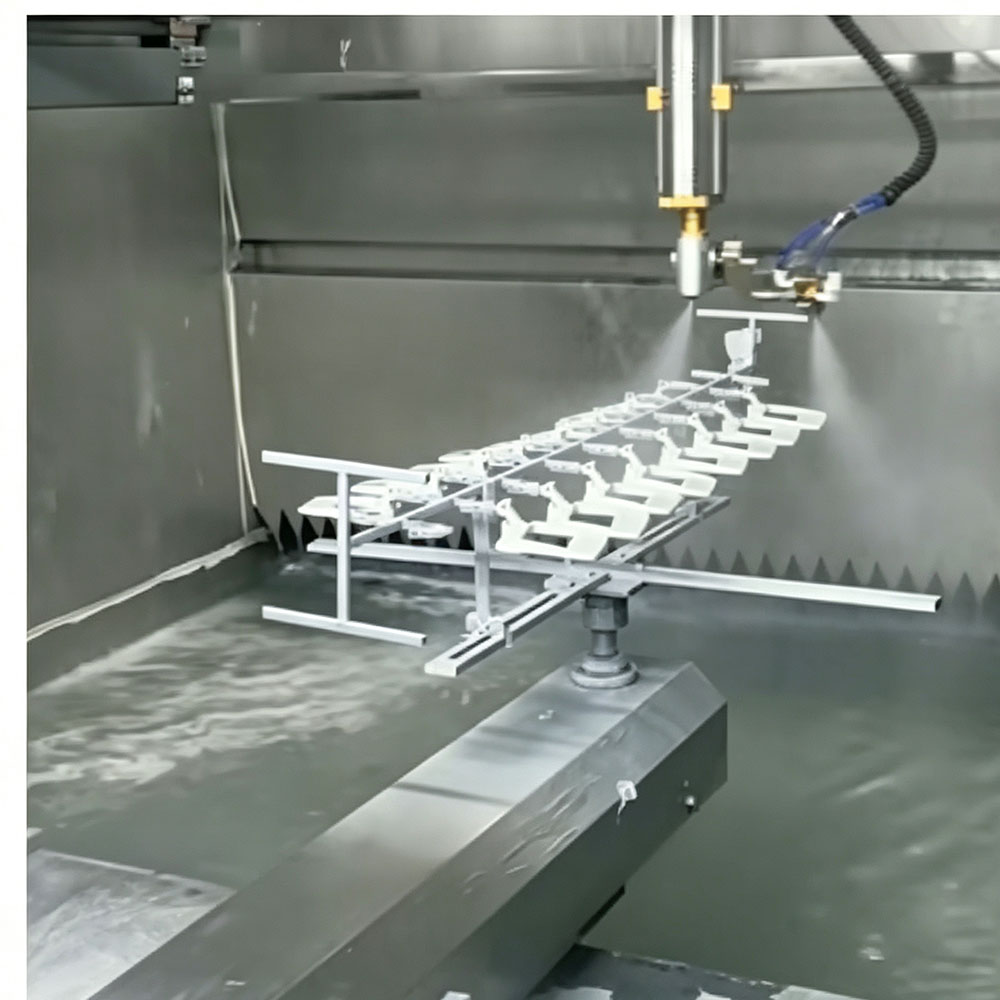
Наружные детали имеют сложные кривизны. Наши инженеры программируют роботов Fanuc или ABB с 6-осевой гибкостью и автоматическим срабатыванием распылителей, исключая ручную доработку на 95% деталей.
 |  |
3. Синхронизация высыхания и отверждения
Неверное время высыхания вызывает поры; неверная температура отверждения — потерю адгезии. Скорость конвейера, длина зоны высыхания и температурный профиль печи у нас спроектированы как единая система, а не три отдельных агрегата.
Стандарты качества, которым мы соответствуем
- Уровень глянца: 85–95 GU (измерение под 60°)
- Разница цвета: ΔE < 1.0 относительно эталонной панели
- Адгезия по решётчатому надрезу: ISO 2409, Grade 0
- УФ-стойкость: QUV 2 000 ч, ΔE < 2.0
Заставьте ваши наружные детали сиять
Водные линии окраски Geetech работают на заводах Tier-1 в Азии, Европе и Америках. Позвольте нам спроектировать такую для вас.
📞 WhatsApp: +86 135 9019 9492 | 📧 sales@geetech.co | 🌐 geetech.co