
Автомобильные детали линии для двигателя и выхлопа: экстремальная среда выживания
Детали двигателя и выхлопной системы работают в условиях, разрушающих обычную краску. Постоянные температуры 300–600 °C, термоциклирование от холодного пуска до полной нагрузки и воздействие масла, топлива и дорожных солей делают это самой требовательной задачей нанесения покрытия в автомобильной отрасли. Выжить могут только специально разработанные высокотемпературные покрытия, нанесённые на правильно спроектированной линии.
Типовые изделия, которые мы окрашиваем
- Выхлопные трубы / даунпайпы
- Mufflers / silencers
- Turbocharger housings
- Exhaust manifolds
- Heat shields
- Клапанные крышки двигателя (декоративные)
Рекомендуемый процесс: термостойкое покрытие
Варианты покрытий по диапазонам температур
| Temperature Range | Coating Type | Typical Parts |
|---|---|---|
| До 300 °C | Модифицированная эпоксидная смола / силикон-алкид | Клапанные крышки, тепловые экраны |
| 300–500°C | Покрытия на силиконовой основе | Выхлопные трубы, глушители |
| 500–800°C | Керамика / алюмосиликон | Корпуса турбин, коллекторы |
Process Flow
- Degreasing:Щелочная мойка для удаления масел от мехобработки.
- Grit Blasting:Профиль поверхности SA 2.5 для максимальной адгезии.
- Spray Application:Электростатическое или пневматическое распыление в зависимости от геометрии детали.
- Curing:Поэтапный нагрев до конечной температуры отверждения (2–4 ч в зависимости от покрытия).
- Quality Check:Визуальный контроль + тест адгезии липкой лентой + испытание термоциклированием.
Ключевые вопросы покупателей — с ответами
1. Проверка температурного рейтинга
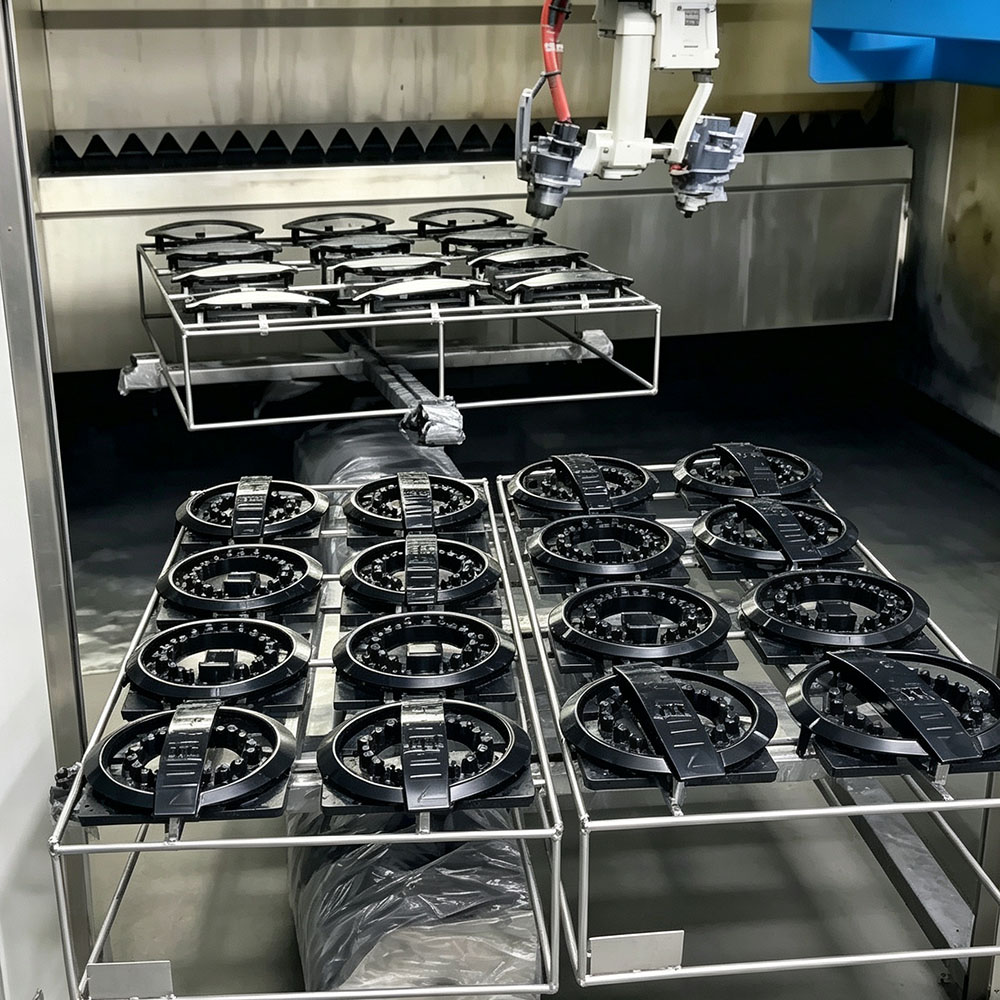
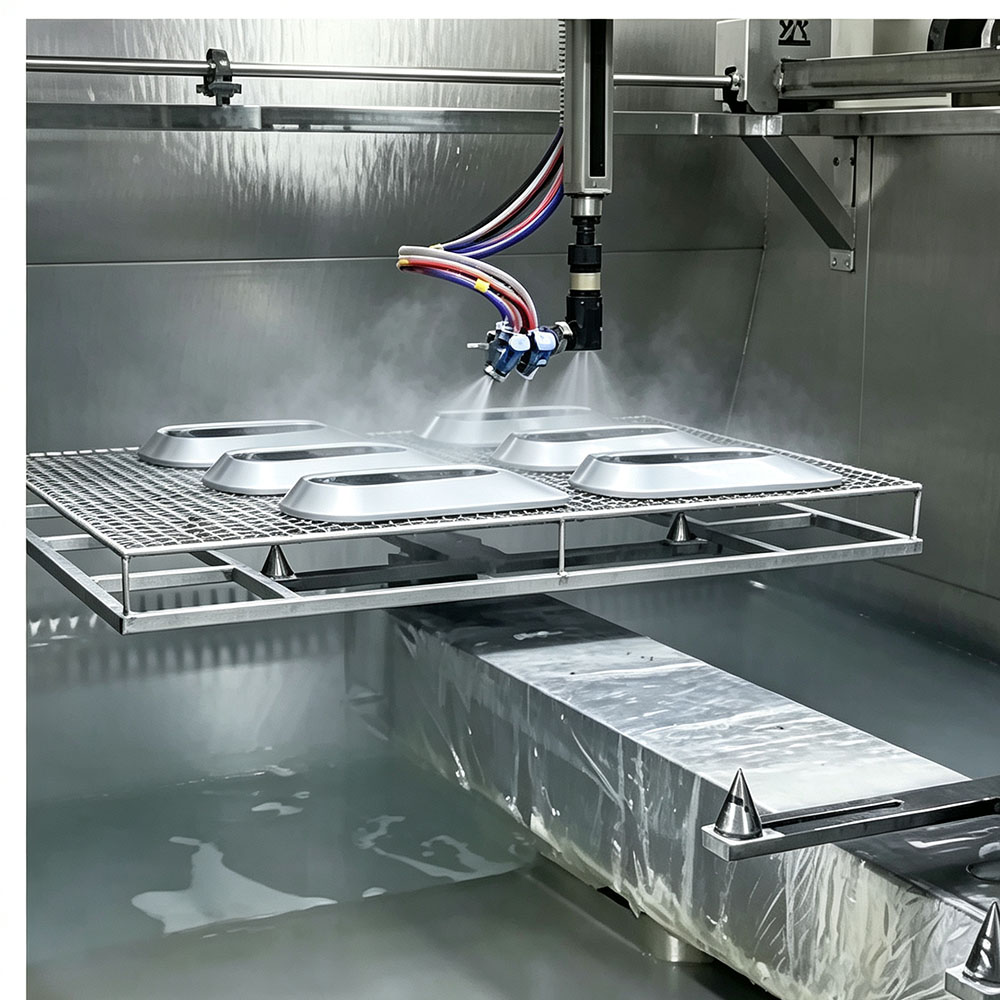
Мы предоставляем сертификаты сторонних испытаний для каждого указанного покрытия. Наше внутреннее испытание термоциклированием подвергает образцы с покрытием 50 циклам от −20 °C → пиковой температуры → охлаждения, измеряя сохранение адгезии и стабильность цвета.
 |  |
2. Адгезия после термоциклирования
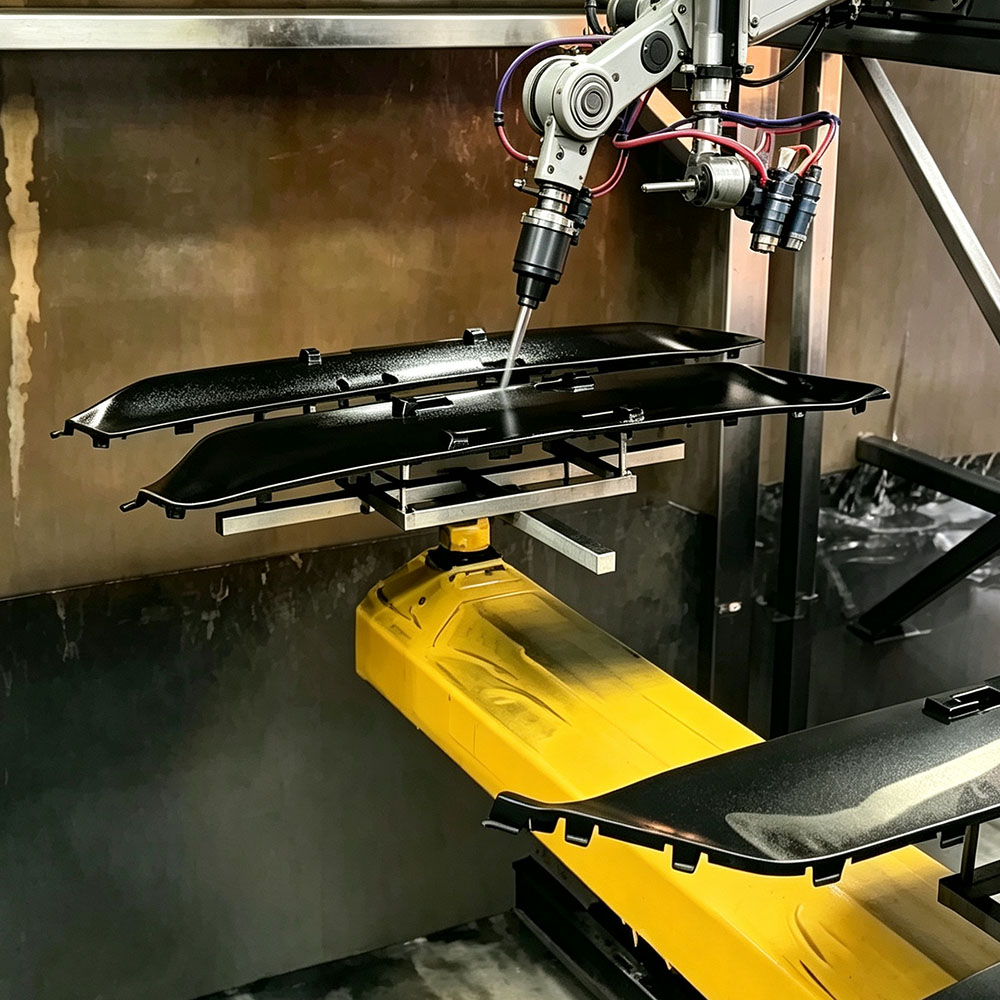
Высокотемпературные покрытия чаще всего выходят из строя на стадии термоциклирования, а не при постоянном нагреве. Наша система абразивоструйной обработки + грунтовки обеспечивает сохранение адгезии на протяжении 200+ термоциклов без растрескивания и отслоения.
 |  |
3. Application Method
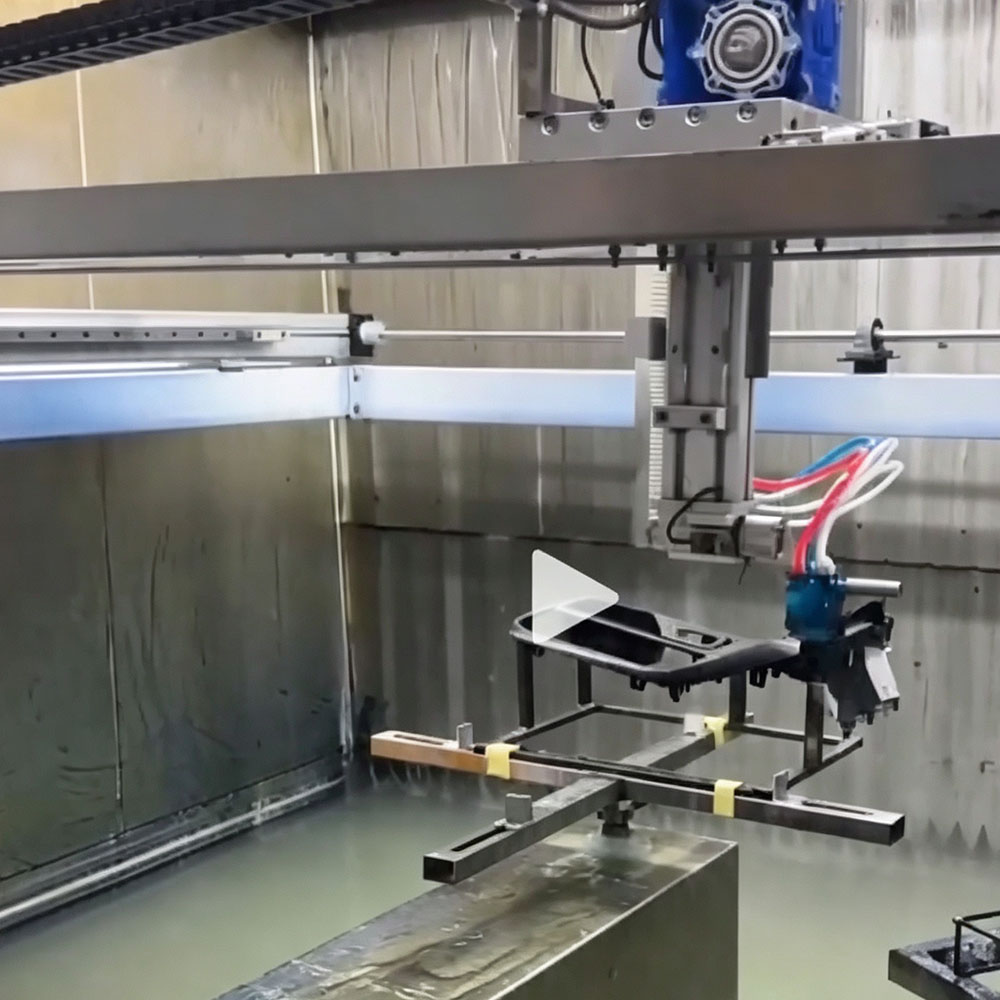
Для крупносерийного производства мы предлагаем автоматизированные электростатические линии распыления с конвейерными печами. Для малых партий или крупногабаритных деталей наши ручные окрасочные камеры с прецизионными ИК-печами дают то же качество при меньших CAPEX.
Color Options
Стандартные цвета: серебристый/алюминиевый, матовый чёрный и серый «чугун». Индивидуальные цвета (например, красный для спортивных выхлопов) доступны при минимальных объёмах заказа.
Постройте окрасочную линию для выхлопных систем, которая служит долго
Geetech проектирует высокотемпературные линии покрытия для автомобильных, мотоциклетных и промышленных выхлопных систем. Сообщите нам пиковую температуру и годовой объём — и мы порекомендуем подходящую систему.
📞 WhatsApp: +86 135 9019 9492 | 📧 sales@geetech.co | 🌐 geetech.co