
Линия для застежек и небольших деталей: большой объем, низкая стоимость
Крепёж и мелкие штампованные детали — незаметные герои автомобильной сборки. Их производят миллионами, стоят они копейки, но обязаны соответствовать жёстким требованиям по коррозии и моменту затяжки. Линия окрашивания таких деталей должна обеспечить главное: минимально возможную себестоимость на изделие при стабильном качестве.
Типовые изделия, которые мы окрашиваем
- Болты и винты (М6–М20)
- Шайбы и пружинные шайбы
- Скобы, шпильки и стопорные кольца
- Пружины (винтовые, рессорные)
- Мелкие штампованные кронштейны
- Гайки и вставки
Рекомендуемый процесс: порошковое покрытие / системы камерных печей
Вариант процесса A: электростатическое распыление + конвейерная печь
Оптимально для деталей среднего размера (50–500 г каждая) при умеренных объёмах (100 000–1 000 000 шт./мес.).
| Parameter | Value |
|---|---|
| Application | Автоматические электростатические распылители |
| Conveyor | Подвесная монорельсовая линия с индивидуальными подвесками |
| Cure | Газовая или электрическая конвейерная печь, 180–200 °C |
| Throughput | 500–5 000 шт./ч в зависимости от плотности навески |
Вариант процесса B: покрытие окунанием в псевдоожиженный слой
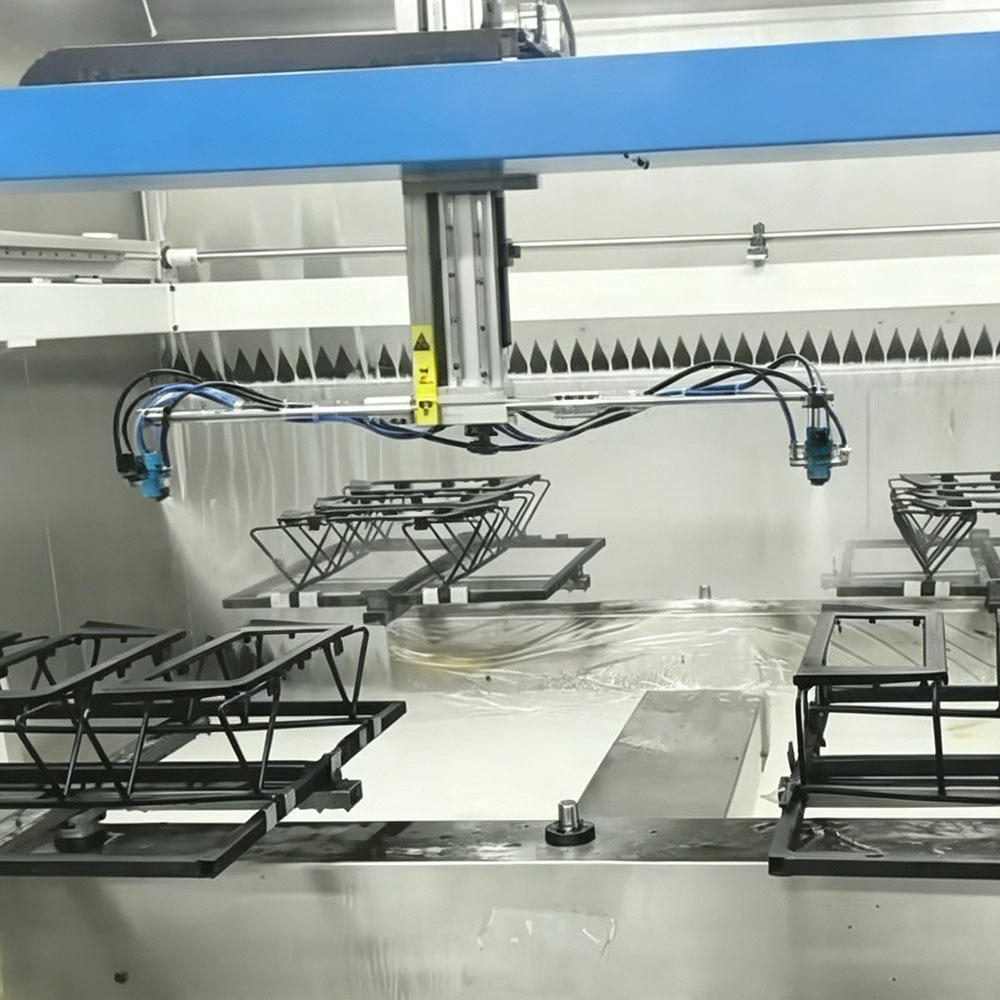
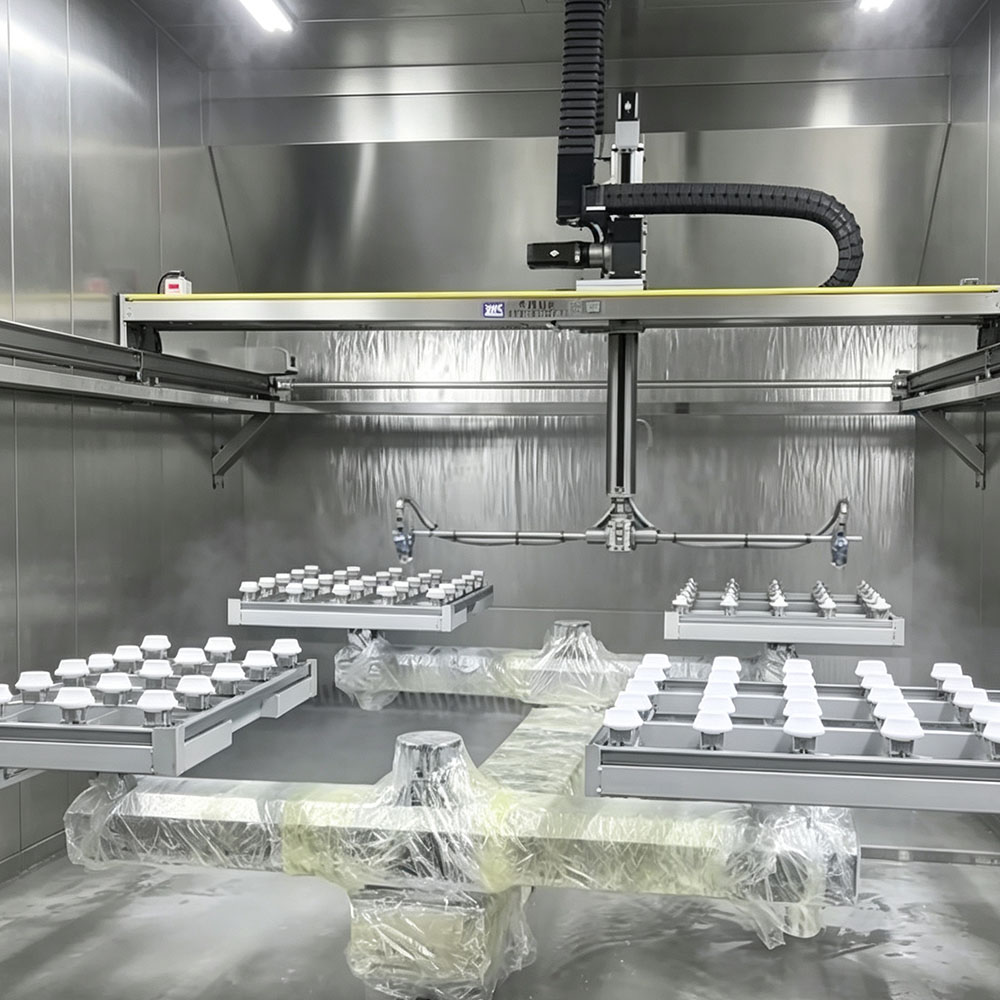
Идеально для мелких массивных деталей, которые сложно равномерно распылить. Деталь прогревается, окунается в псевдоожиженный порошковый слой, и тепло расплавляет порошок в равномерное покрытие.
 |  |
| Parameter | Value |
|---|---|
| Application | Окунание в псевдоожиженный слой |
| Film Thickness | 100–300 мкм (толще, чем распыление) |
| Cure | Догрев в камерной печи |
| Best For | Болты, скобы, нестандартные мелкие детали |
Вариант процесса C: система камерных печей
Для производства с ограниченной номенклатурой и большими объёмами. Детали загружаются в подвески или корзины, распыляются или окунаются, затем отверждаются в камерной печи. Ниже CAPEX, гибкие размеры партий.
Ключевые вопросы покупателей — с ответами
1. Оптимизация плотности навески
Главный фактор себестоимости детали — сколько изделий помещается на подвеске. Наши инженеры проектируют индивидуальные подвесные системы, максимизирующие плотность и обеспечивающие надёжное заземление для электростатического осаждения. Хорошо спроектированная подвеска может удвоить производительность без увеличения скорости линии.
2. Эффективность переноса порошка
Мелкие детали усложняют обволакивание порошком и создают эффект клетки Фарадея (в углублениях и резьбе). Мы применяем коронные пистолеты с регулировкой кВ и силы тока, а также трибо-пистолеты для углублений, достигая эффективности переноса первого прохода более 85%.
3. Автоматизация: вибрационное просеивание и авторекуперация
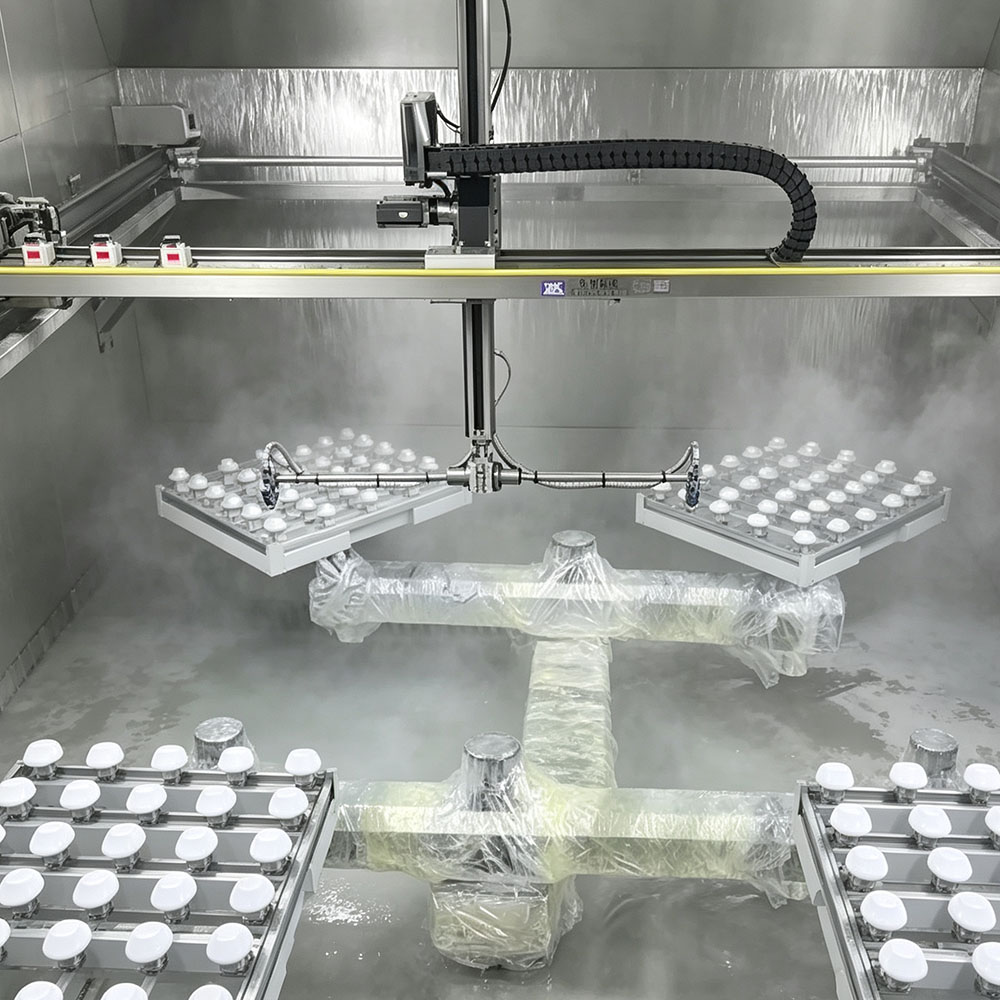
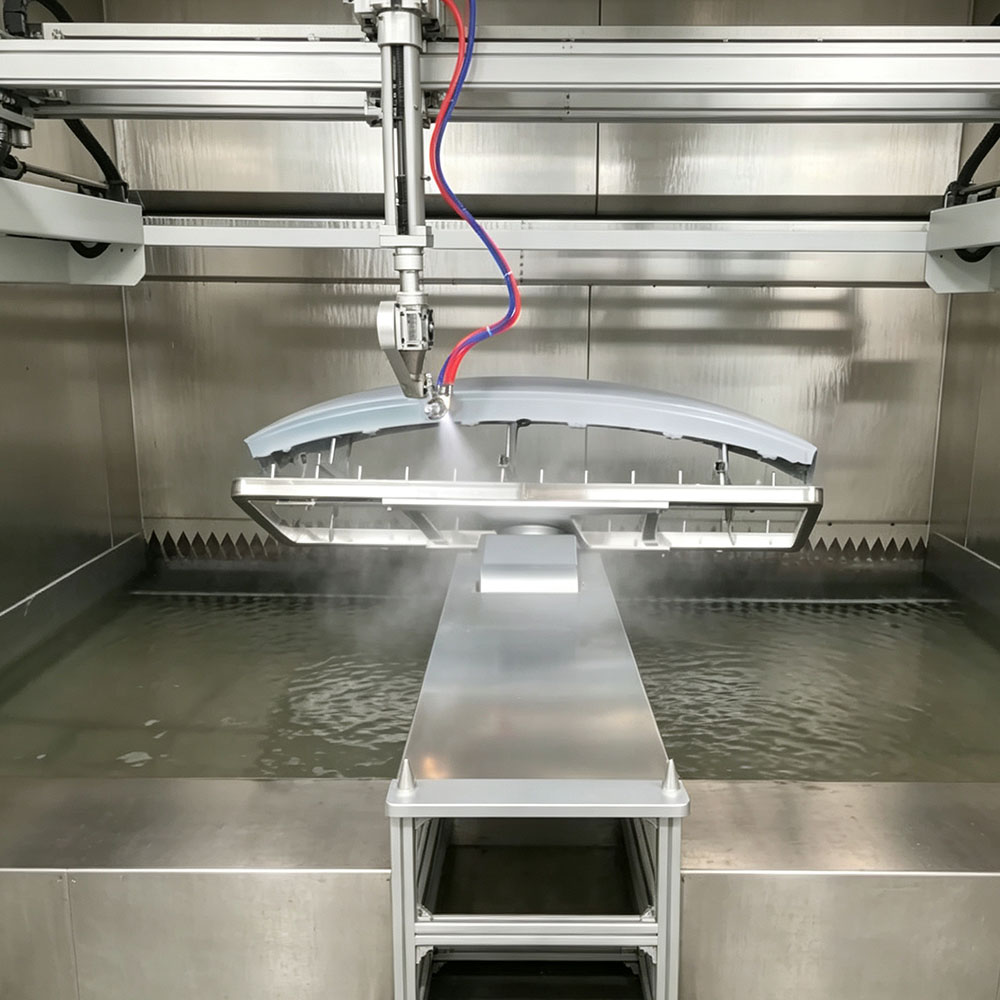
Для снижения затрат на персонал наши системы включают автоматический рекуперацию порошка, вибросита для удаления примесей и PLC-управляемое срабатывание пистолетов только при наличии деталей — сводя потери от туманообразования почти к нулю.
 |  |
Сравнение затрат (на 1 000 деталей)
| Method | Material Cost | Labor Cost | Total Est. |
|---|---|---|---|
| Электростатическое распыление + конвейер | $3–5 | $2–3 | $5–8 |
| Fluidized Bed | $4–6 | $1–2 | $5–8 |
| Камерная печь (ручная) | $3–5 | $4–6 | $7–11 |
Geetech Advantage
Мы поставили линии окрашивания мелких деталей производителям крепежа в Китае, Индии и Турции. Модульные конструкции позволяют начать с базовой камерной системы и перейти на полностью автоматизированную линию по мере роста объёмов.
Сократите расходы на окрашивание мелких деталей
Пришлите нам опытную партию ваших деталей. Мы покроем их в нашем испытательном цехе площадью 4 000 м² и предоставим данные по толщине плёнки, адгезии и себестоимости на деталь.
📞 WhatsApp: +86 135 9019 9492 | 📧 sales@geetech.co | 🌐 geetech.co