
บทนำ: สถานีเป็นตัวกำหนดกำลังผลิต
เมื่อผู้ซื้อสอบถามเกี่ยวกับกำลังผลิตตามสถานีของไลน์พ่นขนาดเล็กพวกเขาแท้จริงกำลังถามสองคำถาม คือพ่นชิ้นงานได้วันละเท่าไร และต้องใช้พื้นที่มากแค่ไหน จำนวนสถานี — จุดหยุดตามแนววงจรรางติดพื้น — คือปัจจัยใหญ่ที่สุดในการตอบทั้งสองข้อ
คู่มือนี้เปรียบเทียบการตั้งค่าที่พบบ่อยที่สุดสามแบบ คือ 8, 12 และ 16 สถานี
สถานีคืออะไร?
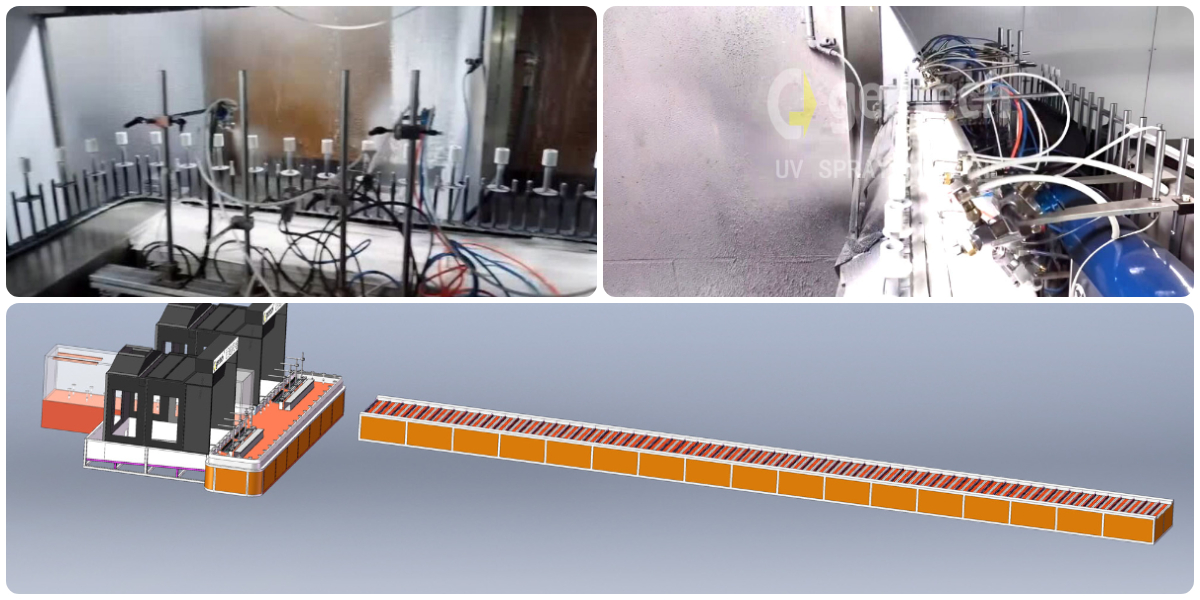
แต่ละสถานีคือตำแหน่งตามแนวรางที่รถเข็นจอด (หรือวิ่งผ่าน) เพื่อเข้ารับกระบวนการเฉพาะ ได้แก่ โหลด กำจัดฝุ่น พ่น อบบ่ม ระบายความร้อน หรือขนถ่าย ยิ่งมีสถานีมาก ยิ่งทำหลายขั้นตอนพร้อมกันได้มาก ทำให้ผลผลิตสูงขึ้น
ระยะห่างระหว่างสถานีโดยทั่วไป 600–800 มิลลิเมตร ขึ้นอยู่กับขนาดชิ้นงาน ซึ่งเป็นตัวกำหนดเส้นผ่านศูนย์กลางหรือความยาวรวมของวงจร
ไลน์ 8 สถานี: ม้างานหนักแบบกะทัดรัด
การตั้งค่า 8 สถานีเป็นจุดเริ่มต้นของโรงงานขนาดเล็กส่วนใหญ่ โดยทั่วไปจัดสรรสถานีเป็น โหลด 1 กำจัดฝุ่น 1 พ่น 2 ระเหยตัวทำละลาย 1 อบบ่ม 2 และขนถ่าย 1 ให้การไหลของงานที่สมดุลสำหรับชิ้นงานที่ใช้เวลาอบบ่มปานกลาง
พื้นที่ติดตั้งประมาณ 14 ตารางเมตร ความสูงเพดาน 3.2 เมตร เวลาไซเคิลต่อชิ้นงานโดยทั่วไป 30–60 วินาที คิดเป็นผลผลิตรายวันประมาณ 800–1,500 ชิ้นต่อกะ ขึ้นอยู่กับขนาดชิ้นงานและข้อกำหนดการอบบ่ม
ไลน์ 12 สถานี: จุดสมดุลที่ดีที่สุด
การเพิ่มอีกสี่สถานีทำให้มีพื้นที่สำหรับโซนอบบ่มที่ยาวขึ้น สถานีพ่นเพิ่มเติมสำหรับงานหลายสี หรือส่วนระบายความร้อนเฉพาะ ไลน์ 12 สถานีเป็นตัวเลือกยอดนิยมสำหรับธุรกิจที่กำลังเติบโต
พื้นที่เพิ่มขึ้นเป็นประมาณ 22–25 ตารางเมตร ด้วยการแยกขั้นตอนที่ดีขึ้น เวลาไซเคิลลดลงและผลผลิตรายวันเพิ่มขึ้นเป็นราว 1,500–2,500 ชิ้นต่อกะ ผู้ซื้อหลายรายพบว่าการตั้งค่านี้ให้สมดุลที่ดีที่สุดระหว่างการลงทุนกับกำลังผลิต
ไลน์ 16 สถานี: ผลผลิตสูงในวงจร
ไลน์ 16 สถานีเหมาะกับการผลิตที่มุ่งสู่มากกว่า 3,000 ชิ้นต่อวัน สามารถใช้ห้องพ่นหลายห้อง โซนอบบ่มแบบยาว และแม้แต่การตรวจสอบคุณภาพแบบอินไลน์ได้โดยไม่ทำให้ไลน์ติดคอขวด
พื้นที่ติดตั้งประมาณ 30–35 ตารางเมตร ผลผลิตรายวันสามารถสูงถึง 2,500–4,000 ชิ้นต่อกะ ในระดับนี้ ผู้ซื้อหลายรายเพิ่มผู้ปฏิบัติงานคนที่สองเพื่อโหลดและขนถ่ายพร้อมกัน ช่วยเพิ่มประสิทธิภาพยิ่งขึ้น
การคำนวณกำลังผลิตรายวันของคุณ
สูตรง่าย ๆ:ผลผลิตรายวัน = (จำนวนรถเข็น × ชิ้นงานต่อรถเข็น ÷ เวลาไซเคิลเป็นนาที) × 60 นาที × 8 ชั่วโมง × ค่าสัมประสิทธิ์ประสิทธิภาพ. ค่าสัมประสิทธิ์ประสิทธิภาพคำนึงถึงเวลาพัก การเปลี่ยนงาน และการหยุดย่อย ๆ โดยทั่วไปอยู่ที่ 0.70–0.80 สำหรับไลน์ที่บริหารจัดการดี
ตัวอย่างเช่น ไลน์ 8 สถานีที่มีรถเข็น 8 คัน ชิ้นงาน 1 ชิ้นต่อคัน และไซเคิล 45 วินาที: (8 × 1 ÷ 0.75) × 60 × 8 × 0.75 ≈ 3,840 ชิ้นต่อวัน ปรับตามเวลาไซเคิลจริงและจำนวนชิ้นงานต่อรถเข็นเพื่อให้ได้ตัวเลขที่สมจริง
การเลือกจำนวนสถานีที่เหมาะสม
เริ่มจากระบุขั้นตอนคอขวดของกระบวนการ หากการอบบ่มใช้เวลานานที่สุด ต้องเพิ่มสถานีเตาอบ หากการพ่นเป็นตัวจำกัด ให้เพิ่มห้องพ่นหรืออัปเกรดเป็นหุ่นยนต์เพื่อพ่นคลุมได้เร็วขึ้น
ควรพิจารณาการเติบโตในอนาคตด้วย มักถูกกว่าที่จะซื้อไลน์ 12 สถานีตั้งแต่ต้นมากกว่ามาอัปเกรดไลน์ 8 สถานีภายหลัง เพราะราง ระบบขับเคลื่อน และระบบควบคุมกำหนดขนาดล่วงหน้าได้ง่ายกว่า
เมื่อใดควรพิจารณาสองไลน์แทนไลน์ใหญ่ไลน์เดียว
เกินกว่า 16 สถานี วงจรเดี่ยวจะใหญ่และซับซ้อนเกินไป ณ จุดนั้น การใช้ไลน์ 8 สถานีสองไลน์เดินขนานกันอาจยืดหยุ่นกว่า โดยจัดสรรหนึ่งไลน์สำหรับพรีเมอร์และอีกไลน์สำหรับสีทับ หรือผลิตสินค้าต่างชนิดในแต่ละไลน์
แนวทางนี้ยังให้ความสมบูรณ์แบบเชิงสำรอง — หากไลน์หนึ่งต้องเข้ารับการบำรุงรักษา อีกไลน์ก็ยังคงผลิตต่อได้
Conclusion
Understanding ไลน์พ่นสี 8 สถานีและรุ่นใหญ่กว่าช่วยให้จับคู่การลงทุนกับความต้องการจริง เริ่มจากเป้าหมายรายวัน คำนวณย้อนกลับด้วยสูตรกำลังผลิต แล้วเลือกจำนวนสถานีที่เผื่อการเติบโตไว้ 20–30 เปอร์เซ็นต์
ส่งขนาดชิ้นงานและเป้าหมายรายวันของคุณมาให้เรา — เราจะคำนวณจำนวนสถานีที่เหมาะสมที่สุดและจัดทำแบบวางผังโดยละเอียดให้